فولاد مناسب برای تراشکاری را باید بر اساس کاری که قطعهٔ نهایی انجام میدهد انتخاب کنید؛ سپس ببینید ساخت آن با دستگاه و ابزار موجود چقدر آسان و اقتصادی است. برای یک بوش ساده، شفت تحت بار و اتصال در معرض رطوبت، الزاماً یک گرید جواب نمیدهد. خوشتراشی مزیت مهمی است، اما جای استحکام، مقاومت به خوردگی یا قابلیت عملیات حرارتی را نمیگیرد.
در این راهنمای مهندسی فولاد ابزار البرز، از نیاز نقشه شروع میکنیم و به انتخاب خانوادهٔ فولاد، مقطع خام و روش ارزیابی هزینه میرسیم. جدول زیر نقطهٔ شروع مقایسه است؛ برای تأیید نهایی، مشخصات محموله و نیاز واقعی قطعه را کنار هم قرار دهید.
جدول مقایسهٔ فولاد مناسب برای تراشکاری
برای مقایسهٔ فولاد مناسب برای تراشکاری، نامهای بازار را با شمارهٔ متریال و استاندارد سفارش تطبیق دهید. جدول، گزینههای قابلبررسی را نشان میدهد و به معنی جایگزینی مستقیم گریدها نیست. وضعیت تحویل، قطر و عملیات بعدی میتوانند نتیجهٔ انتخاب را تغییر دهند.
| اولویت قطعه | گزینهٔ قابلبررسی | دلیل بررسی | شرط مهم انتخاب |
|---|---|---|---|
| تولید سری و برادهبرداری آسان | اتومات؛ مانند 1.0718 / 11SMnPb30 | ماشینکاری آسان و شکستن مناسب براده | جوشکاری، محدودیت سرب و خواص لازم برای قطعه را بررسی کنید. |
| قطعات عمومی ماشینسازی | CK45 / C45E / 1.1191 | فولاد کربنی متوسط، قابلبررسی برای شفت و پین | استحکام و سختی موردنیاز باید برای وضعیت تحویل یا عملیات نهایی تأیید شوند. |
| استحکام و چقرمگی پس از عملیات حرارتی | MO40 / 42CrMo4 / 1.7225 | فولاد آلیاژی قابل کوئنچ و تمپر | قطر مقطع، سختی و برنامهٔ عملیات حرارتی اهمیت دارند. |
| سطح سخت با مغز نسبتاً چقرمه | سمانتاسیون؛ مانند 16MnCr5 / 1.7131 | قابلبررسی برای قطعاتی با نیاز به سختکاری سطحی | عمق لایه، خواص مغز و پرداخت بعد از عملیات در نقشه مشخص شوند. |
| مقاومت به خوردگی | استنلس؛ مانند 303 یا 304 | انتخاب بر اساس محیط کاری و نیاز به ماشینکاری | این دو گرید را از نظر خوردگی، جوشکاری و شرایط مصرف یکسان فرض نکنید. |
پاسخ سریع: فولاد مناسب برای تراشکاری را از نیاز قطعه انتخاب کنید؛ اگر سهم برادهبرداری در هزینهٔ ساخت زیاد است، خانوادهٔ خوشتراش را هم بررسی کنید. اگر قطعه بار، سایش یا خوردگی تعیینکننده دارد، ابتدا آن نیاز را حل کنید و بعد شرایط ماشینکاری را بهینه کنید. فولاد ابزار تندبرِ سازندهٔ ابزار برش نیز با فولادِ قطعهٔ کار متفاوت است.
۷ معیار برای انتخاب فولاد مناسب برای تراشکاری
۱. کار قطعه و نوع بار را مشخص کنید
قطعه فقط نقش فاصلهدهنده دارد یا نیرو و گشتاور منتقل میکند؟ آیا ضربه، بار متناوب یا تماس سایشی دارد؟ پاسخ را از نقشه و شرایط مصرف بگیرید؛ همین اطلاعات، نقطهٔ شروع انتخاب فولاد مناسب برای تراشکاری است. یک پین اتصال حساس را نمیتوان فقط به دلیل آسانتراش بودن متریال انتخاب کرد. برای شفت و قطعهٔ تحت بار، خواص موردنیاز باید با طراحی و مشخصات متریال هماهنگ باشند.
۲. رطوبت، مواد شیمیایی و پوشش نهایی را بررسی کنید
اگر قطعه با آب، رطوبت یا محیط خورنده تماس دارد، انتخاب فولاد کربنی بدون درنظرگرفتن محافظت سطحی کافی نیست. در خانوادهٔ استنلس، گریدهای مناسب ماشینکاری هم وجود دارند؛ برای نمونه 303 بهبود ماشینکاری دارد، اما جایگزین همیشگی 304 نیست. فولاد مناسب برای تراشکاری باید با محیط واقعی مصرف سازگار باشد؛ نیاز به جوشکاری را نیز پیش از انتخاب کنترل کنید.
۳. عملیات حرارتی را پیش از خرید تعیین کنید
در انتخاب فولاد مناسب برای تراشکاری، نیاز به کوئنچ و تمپر یا سمانتاسیون را از ابتدا مشخص کنید؛ این تصمیم را به بعد از تراش موکول نکنید. 42CrMo4 برای کوئنچ و تمپر و 16MnCr5 برای سمانتاسیون بررسی میشوند. در مقابل، فولاد 11SMnPb30 در گروه گریدهایی قرار دارد که اساساً برای عملیات حرارتی طراحی نشدهاند؛ سختکاری معمول را برای آن پیشفرض نگیرید.
۴. جوشکاری و محدودیت سرب را روشن کنید
برای قطعهٔ جوشی، فولاد مناسب برای تراشکاری باید الزامات اتصال را هم برآورده کند؛ انتخاب صرفاً بر اساس سرعت تراش میتواند مشکلساز شود. جوشکاری فولاد اتومات 11SMnPb30 عموماً توصیه نمیشود. همچنین اگر مشخصات مشتری استفاده از سرب را محدود میکند، این شرط باید از ابتدا در سفارش باشد. انتخاب گرید بدون سرب هم نیازمند بررسی مستقل خواص، جوشپذیری و عملکرد قطعه است.
۵. وضعیت تحویل و سختی را ثبت کنید
دو شاخه با یک شمارهٔ متریال ممکن است در وضعیتهای متفاوتی تحویل شوند. نمونههایی از این وضعیتها عبارتاند از آنیلشده +A، نرمالهشده +N، کوئنچ و تمپرشده +QT و کششسردشده +C. وجود هر وضعیت را برای همان گرید و استاندارد بررسی کنید. فولاد مناسب برای تراشکاری را همراه با سختی و وضعیت تحویل ارزیابی کنید؛ شمارهٔ گرید بهتنهایی مبنای کاملی برای مقایسهٔ ماشینکاری نیست.
۶. توان دستگاه، ابزار و روش بستن را بسنجید
قطعهٔ بلند، دیوارهٔ نازک و برش منقطع، شرایط یکسانی با تراش یک میلگرد کوتاه ندارند. طول بیرونزدگی، تکیهگاه، ابزار و پایداری دستگاه را در انتخاب فرایند لحاظ کنید. افزودن یک گرید مقاومتر به نقشه، بدون بررسی امکان ساخت آن در کارگاه، ممکن است زمان تولید و مصرف ابزار را افزایش دهد.
۷. تیراژ و برنامهٔ کنترل را کنار هزینه ببینید
در سفارش چند قطعه، هزینهٔ تنظیم دستگاه میتواند سهم بزرگی داشته باشد؛ در تولید سری، زمان چرخه و تعویض ابزار اهمیت بیشتری پیدا میکند. تعداد قطعات، ویژگیهای حساس و شیوهٔ کنترل را مشخص کنید. برای انتخاب اقتصادی فولاد مناسب برای تراشکاری، نتیجهٔ تولید نمونه را ثبت کنید و فقط بر قیمت هر کیلوگرم تکیه نکنید.
فولاد اتومات، CK45 یا MO40؛ انتخاب از روی نیاز قطعه
اگر نقشه به قطعهای با برادهبرداری زیاد و بدون نیاز تعیینکننده به جوش یا سختکاری معمول اشاره دارد، فولاد خوشتراش برای CNC میتواند در فهرست گزینهها باشد. برای شناخت گریدهای این خانواده، صفحهٔ فولاد اتومات و نیمهاتومات را ببینید. نام «اتومات» بهتنهایی مشخصات قطعهٔ نهایی را تعیین نمیکند.
CK45 یک فولاد کربنی متوسط برای کاربردهای ماشینسازی است. اگر برای انتخاب فولاد مناسب برای تراشکاری به این خانواده رسیدهاید، مشخصات و شرایط تأمین را در صفحهٔ فولاد CK45 با شمارهٔ 1.1191 بررسی کنید. در انتخاب بین آن و MO40، سختی نهایی، ابعاد و خواص موردنیاز اهمیت دارند؛ نام آلیاژی یا قیمت بیشتر، بهتنهایی دلیل برتری نیست.
MO40 با نام 42CrMo4 در وضعیت کوئنچ و تمپر میتواند ترکیب مناسبی از استحکام و چقرمگی داشته باشد. برای قطعهای که این خواص را نیاز دارد، انتخاب باید با برنامهٔ عملیات حرارتی انجام شود. هنگام استفاده از نامهای معادل بازار، حدود ترکیب و الزامات استاندارد سفارش را نیز تطبیق دهید؛ صرف شباهت نامها کافی نیست.
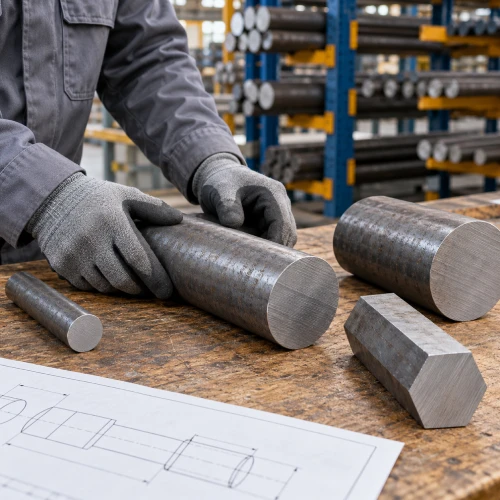
انتخاب میلگرد گرد یا ششپر؛ ابعاد خام چقدر باشد؟
پس از تعیین فولاد مناسب برای تراشکاری، مقطع خام را انتخاب کنید؛ برای شفت و بوش استوانهای، مقطع گرد نقطهٔ شروع طبیعی است. اگر قطعه بخشی ششگوش دارد، مقطع ششپر ممکن است نیاز به ساخت آن بخش را کم کند؛ البته روش بستن و سایر عملیات باید بررسی شوند. برای ششپر، اندازهٔ بین دو وجه موازی را اعلام کنید؛ این اندازه با قطرِ دایرهٔ محیطی یکسان نیست.
ابعاد خام باید فضای لازم برای حذف پوسته، اصلاح سطح و رسیدن به اندازهٔ نهایی را داشته باشد. میزان اضافهتراش را از تلرانس شاخه، وضعیت سطح، طول قطعه و مراحل عملیات تعیین کنید. خرید شاخهٔ بسیار بزرگتر از نیاز هم مصرف متریال و زمان برادهبرداری را بالا میبرد؛ یک عدد ثابت برای اضافهتراش همهٔ قطعات مناسب نیست.
ماشینکاری آسان، برادهٔ مناسب و کیفیت سطح
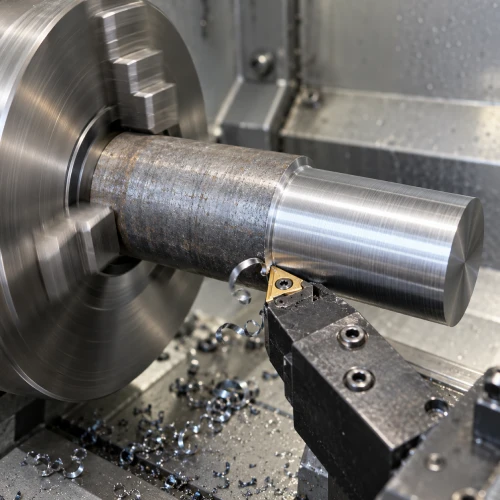
در ارزیابی فولاد مناسب برای تراشکاری، فقط سرعت برش را نبینید؛ کنترل براده، عمر ابزار و کیفیت سطح هم اهمیت دارند. برای نمونه، در فولاد اتومات 11SMnPb30 شکستن آسانتر براده از ویژگیهای قابلبررسی است، اما نتیجهٔ کار همچنان به ابزار و شرایط برش وابسته است. برای جزئیات این گرید، راهنمای تراشکاری فولاد 1.0718 و کنترل کیفیت قطعه را بخوانید.
هندسهٔ ابزار خشنتراشی و پرداخت یکسان نیست. ابزاری که برای برداشت سنگین مناسب است، ممکن است در پرداخت سبک نتیجهٔ مطلوب ندهد. توصیهٔ سازندهٔ ابزار را برای گرید، سختی و نوع عملیات مبنا قرار دهید و نتیجه را روی نمونه بررسی کنید؛ سرعت و پیشروی قطعهٔ قبلی را بدون ارزیابی به متریال جدید منتقل نکنید.
نکتهٔ کیفیت: سطح براق لزوماً به معنی انطباق زبری با نقشه نیست. اگر زبری، گردی یا هممحوری مشخص شده، همان ویژگی را با روش مناسب کنترل کنید. تعویض متریال نیز جای بررسی لرزش، سایش ابزار و بستن نامناسب قطعه را نمیگیرد.
هزینهٔ واقعی؛ قیمت فولاد یا هزینهٔ هر قطعهٔ سالم؟
برای مقایسهٔ هزینهٔ فولاد مناسب برای تراشکاری، هزینهٔ متریال، برش اولیه، تنظیم دستگاه، ماشینکاری، ابزار، عملیات تکمیلی و کنترل را جمع کنید و بر تعداد قطعات پذیرفتهشده تقسیم کنید. هزینهٔ هر قطعهٔ سالم معیار مفیدتری از قیمت خام شاخه است. اگر درآمد فروش ضایعات را در محاسبه لحاظ میکنید، آن را بهصورت یک ردیف مستقل ثبت کنید.
| عامل هزینه | چه چیزی ثبت شود؟ | کاربرد در تصمیم |
|---|---|---|
| متریال و برش | وزن خرید، طول برش، اضافهتراش و پرت | مقایسهٔ مصرف واقعی برای همان قطعه |
| ساخت | زمان تنظیم، زمان چرخه و توقفها | بررسی اثر تیراژ و شرایط ماشینکاری |
| ابزار | تعداد لبههای مصرفشده و هزینهٔ تعویض | مقایسهٔ هزینه برای قطعات پذیرفتهشده |
| تکمیل و کنترل | عملیات حرارتی، پوشش، اندازهگیری و دوبارهکاری | دیدن هزینههای پس از تراش اولیه |
بهعنوان یک مثال تصمیمگیری، اگر گزینهٔ اول ارزانتر باشد ولی به زمان ماشینکاری یا دوبارهکاری بیشتری نیاز داشته باشد، لزوماً انتخاب کمهزینهتری نیست. نتیجه را با دادهٔ نمونهٔ خود مقایسه کنید؛ درصد ثابت کاهش هزینه یا افزایش عمر ابزار را برای همهٔ دستگاهها و قطعات فرض نکنید.
سه مثال کاربردی برای ساخت قطعات تراشکاری
بوش ساده در تولید سری
ابتدا مشخص کنید بوش فقط فاصلهدهنده است یا سطح آن در تماس سایشی کار میکند. در حالت اول، اگر خواص مکانیکی و محیط مصرف اجازه دهند، خانوادهٔ خوشتراش قابلبررسی است. در حالت دوم، نیاز به سختی سطح و رفتار تماس را جدا ارزیابی کنید. شکل مشابه دو بوش، دلیل یکسانبودن جنس مناسب آنها نیست.
شفتی که نیرو یا گشتاور منتقل میکند
فولاد مناسب برای تراشکاری شفت را ابتدا از روی خواص مکانیکی و شرایط بار انتخاب کنید؛ سرعت تراش در مرحلهٔ بعد بررسی میشود. خانوادههای کربنی متوسط و آلیاژی قابل عملیات حرارتی میتوانند نامزد بررسی باشند. اگر تغییر گرید پیشنهاد میشود، تأیید طراح و تطبیق خواص نهایی لازم است. قطعهٔ آزمایشی نیز باید با همان مسیر عملیات بعدی ارزیابی شود.
اتصال در معرض رطوبت یا نیازمند جوش
در این مثال، محیط و فرایند اتصال میتوانند گزینهها را محدود کنند. انتخاب استنلس فقط با نام «ضدزنگ» کافی نیست؛ گرید و شرایط تماس را بررسی کنید. اگر اتصال جوشی است، جوشپذیری باید مستقل از خوشتراشی تأیید شود. هدف، قطعهای است که هم ساخته شود و هم در شرایط مصرف عملکرد لازم را داشته باشد.
پیش از تولید سری، نمونه را چگونه کنترل کنیم؟
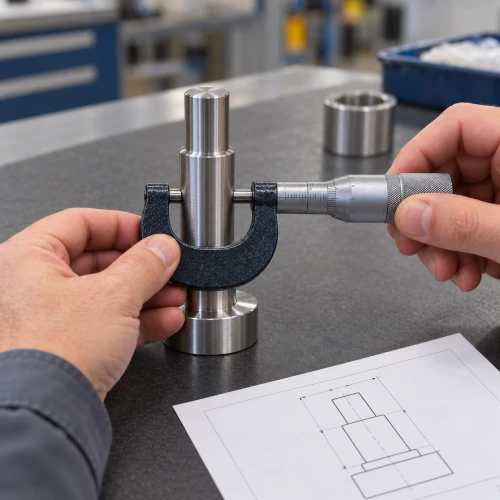
برای انتخاب فولاد مناسب برای تراشکاری، نتیجهٔ قطعهٔ آزمایشی را به پروندهٔ متریال ارتباط دهید: گرید، محموله، وضعیت تحویل، ابزار و مراحل ساخت ثبت شوند. سپس ابعاد و ویژگیهای نقشه را کنترل کنید. برای قطر خارجی، میکرومترِ مناسب میتواند استفاده شود؛ انتخاب ابزار به تلرانس و روش کنترل بستگی دارد و فقط تعداد ارقام نمایشگر تعیینکننده نیست.
سطوح اندازهگیری را تمیز کنید و وضعیت کالیبراسیون ابزار را بررسی کنید. قطر را در مقاطع و جهتهای تعریفشده اندازه بگیرید؛ یک قرائت، همهٔ خطاهای شکل را نشان نمیدهد. کنترل ابعاد نیز بهتنهایی جنس، سختی یا مقاومت خوردگی را ثابت نمیکند؛ برای این خواص، مدارک یا آزمون مرتبط را مطابق نیاز سفارش تعیین کنید.
برای مشاورهٔ انتخاب فولاد و استعلام، چه اطلاعاتی بفرستیم؟
برای مشاورهٔ انتخاب فولاد مناسب برای تراشکاری و بررسی شرایط تأمین در مهندسی فولاد ابزار البرز، اطلاعات زیر را آماده کنید. اگر گرید در نقشه مشخص است، همان مشخصه را ارسال کنید؛ اگر هنوز تعیین نشده، کار قطعه و محدودیتها را توضیح دهید. پیشنهاد متریال جای تأیید نهایی طراحی را نمیگیرد.
- نقشهٔ قطعه یا شرح کاربرد، ابعاد نهایی و تلرانسهای حساس؛
- گرید و استاندارد موردنظر، وضعیت تحویل و خواص لازم؛
- نوع مقطع خام، اندازه و تعداد یا وزن سفارش؛
- نیاز به جوشکاری، عملیات حرارتی، پوشش یا محدودیت سرب؛
- طول برش، الزامات مدارک متریال و مقصد ارسال.
مشاوره و استعلام متریال برای کارگاه یا سفارش صنعتی
برای بررسی گرید، موجودی، امکان برش و هماهنگی ارسال، مشخصات سفارش را با کارشناسان مطرح کنید. به دلیل نوسان بازار، قیمت روز از طریق تماس استعلام میشود؛ هزینهٔ برش و حمل و زمان تحویل را نیز هنگام هماهنگی مشخص کنید.
تهران، ابتدای جادهٔ قدیم کرج، بازار آهن شادآباد، بلوک خرداد، پلاک ۷۵سؤالات متداول فولاد مناسب برای تراشکاری
آیا فولاد اتومات برای تمام قطعات تراشکاری بهترین است؟
خیر. فولاد مناسب برای تراشکاری الزاماً اتومات نیست؛ خوشتراشی زمانی مزیت است که خواص گرید با عملکرد قطعه همخوان باشد. نیاز به جوشکاری، سختکاری، خوردگی یا تحمل بار ممکن است خانوادهٔ دیگری را در اولویت قرار دهد.
برای انتخاب بین CK45 و MO40 از کجا شروع کنیم؟
از خواص نهایی نقشه، قطر مقطع و مسیر عملیات حرارتی شروع کنید. سپس وضعیت تحویل، امکان ساخت و هزینهٔ تولید را مقایسه کنید؛ انتخاب فقط بر اساس نام یا سختتر بودن یک متریال کافی نیست.
آیا میلگرد ششپر از گرد برای تراشکاری بهتر است؟
به شکل قطعه و مراحل ساخت بستگی دارد. ششپر برای قطعهای با بخش ششگوش قابلبررسی است؛ گرد برای بخشهای استوانهای مناسبتر است. ابعاد، روش بستن و مقدار برادهبرداری را مقایسه کنید.
آیا ظاهر شاخه برای تشخیص گرید کافی است؟
خیر. رنگ، برق سطح یا ظاهر مقطع، هویت گرید را ثابت نمیکند. مشخصات سفارش، نشانهگذاری، مدارک محموله و در صورت نیاز آزمون مرتبط باید مبنای تطبیق باشند.
آیا فولاد مناسب برای تراشکاری در دستگاه دستی و CNC متفاوت است؟
نیاز قطعه در هر دو روش تعیینکننده است. انتخاب فرایند و ابزار میتواند با توان دستگاه، روش بستن، تیراژ و کنترل تغییر کند؛ صرف داشتن دستگاه CNC یک گرید را برای همهٔ کارها مناسب نمیکند.
برای گرفتن قیمت چه مشخصاتی باید اعلام شود؟
گرید، مقطع، ابعاد، وضعیت تحویل، مقدار سفارش، طول برش و مقصد را اعلام کنید. اگر متریال هنوز انتخاب نشده، نقشه و شرایط مصرف را برای مشاوره بفرستید.
تصمیم نهایی: فولاد مناسب برای تراشکاری باید نیاز قطعه، امکان ساخت و هزینهٔ تولید را همزمان پوشش دهد. ابتدا الزامات را مشخص کنید، سپس گرید و وضعیت تحویل را انتخاب کنید و پیش از تولید سری، نتیجهٔ نمونه را ثبت و کنترل کنید.