عملیات سمانته کردن برای ساخت قطعاتی مانند چرخدنده و شفت، به یک چرخهٔ مشخص نیاز دارد: آمادهسازی قطعه، کربندهی، سختکاری، تمپر و کنترل نهایی. هدف، رسیدن به سطح مقاوم به سایش و مغزی با خواص مناسب بار قطعه است؛ بنابراین، فقط دیدن یک عدد سختی روی دستگاه برای تأیید نتیجه کافی نیست.
در این راهنمای مهندسی فولاد ابزار البرز، مراحل فرایند و مدارک لازم برای کنترل قطعه را بررسی میکنیم. اگر به معرفی خانوادهٔ متریال و کاربردهای عمومی آن نیاز دارید، ابتدا مقالهٔ فولاد سمانتاسیون چیست؟ را بخوانید. تمرکز این مطلب، اجرای فرایند و ارزیابی نتیجهٔ آن است.
جدول مراحل عملیات سمانته کردن؛ از قطعهٔ خام تا کنترل نهایی
پیش از شروع کار، مشخص کنید هر مرحله چه خروجی قابلاندازهگیری دارد. جدول زیر مسیر کلی عملیات سمانته کردن را نشان میدهد؛ جزئیات چرخه باید برای گرید، ابعاد و نقشهٔ همان قطعه تعیین شود.
| مرحله | کار اصلی | آنچه باید مشخص یا ثبت شود |
|---|---|---|
| ۱. آمادهسازی | ماشینکاری اولیه و تمیزکاری | وضعیت سطح و ابعاد پیش از عملیات |
| ۲. حفاظت و چیدمان | تعیین سطوح بدون کربندهی و قرارگیری قطعات | نواحی مورد عملیات و نقشهٔ چیدمان |
| ۳. کربندهی | افزایش کربن لایهٔ سطحی در دمای فرایند | دمای واقعی، زمان و شرایط محیط کوره |
| ۴. نفوذ و تنظیم چرخه | کنترل توزیع کربن و عمق لایه | برنامهٔ تأییدشده و نتیجهٔ نمونهٔ آزمایشی |
| ۵. کوئنچ | سردکردن برای ایجاد ساختار سخت | روش و شرایط سردکردن مناسب قطعه |
| ۶. تمپر | تنظیم نسبت سختی و چقرمگی | دمای برگشت، زمان و ترتیب انجام |
| ۷. پرداخت و بازرسی | کنترل خواص و ابعاد پس از پرداخت نهایی | سختی، عمق مؤثر، لنگی و الزامات نقشه |
نکتهٔ اصلی: کربندهی، ترکیب سطح را تغییر میدهد؛ سختکاری پس از آن، ساختار سخت را ایجاد میکند. افزایش کربن سطح بهتنهایی، جای کوئنچ و تمپر را نمیگیرد. عمق لایه و سختی نهایی نیز دو مشخصهٔ جداگانهاند.
پیش از سمانته کردن، گرید و الزامات قطعه را مشخص کنید
انتخاب فولاد برای عملیات سمانته کردن باید از نیاز قطعه شروع شود. نام گرید، وضعیت تحویل، ابعاد مقطع و خواص لازم برای مغز را کنار هم قرار دهید. داشتن سطح سخت، ضعف متریال پایه یا انتخاب نامناسب آن برای بار و ابعاد قطعه را جبران نمیکند.
برای نمونه، فولاد 1.7131 یا 16MnCr5 از گریدهای آلیاژی سمانتهشونده است. این مثال، توصیهٔ یک گرید برای تمام چرخدندهها و شفتها نیست. شمارهٔ متریال باید با مشخصات سفارش و مدارک محموله تطبیق داده شود. برای بررسی گزینههای عرضه، به دستهٔ فولادهای سمانتاسیون مراجعه کنید.
- الزام سطح: محدودهٔ سختی، محل آزمون و نواحی تحت سایش را تعیین کنید.
- الزام لایه: عمق مؤثر و معیار سختیِ مرزی باید معلوم باشند.
- الزام هندسی: تلرانس ابعاد، لنگی و میزان مجاز باربرداری نهایی را روی نقشه بیاورید.
- ردیابی: شمارهٔ ذوب یا شناسهٔ محموله را تا پایان ساخت حفظ کنید.
۷ مرحلهٔ عملیات سمانته کردن فولاد
مراحل زیر، ترتیب تصمیمگیری و کنترل در عملیات سمانته کردن را توضیح میدهند. در بعضی چرخهها، سختکاری مستقیم و در بعضی دیگر، سردکردن و گرمکردن مجدد پیشبینی میشود؛ برنامهٔ کار باید این تفاوت را روشن کند.
۱. ماشینکاری اولیه و تمیزکاری قطعه
قطعه را با درنظرگرفتن پرداخت بعدی آماده کنید. آلودگی سطح، روغن و باقیماندههای ماشینکاری باید با روش مناسب حذف شوند. ابعاد اولیه را نیز ثبت کنید؛ بدون اندازههای پیش از عملیات، ارزیابی مقدار تغییر شکل و تصمیم دربارهٔ اصلاح آن دشوار میشود.
۲. مشخصکردن سطوح محافظتشده و چیدمان بار
ممکن است همهٔ سطوح به کربندهی نیاز نداشته باشند. نواحی سخت و نواحی مستثنا باید پیش از کار مشخص شوند. چیدمان قطعات و تکیهگاهها نیز باید با روش کوره و هندسهٔ قطعه سازگار باشد. برای تولید سری، تغییر بدون ثبتِ چیدمان میتواند مقایسهٔ نتیجهٔ بارهای مختلف را دشوار کند.
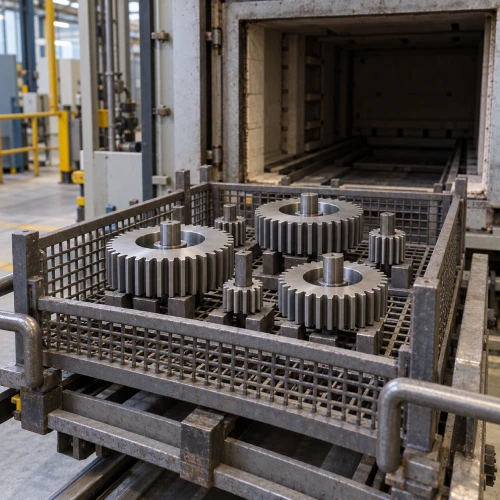
۳. گرمکردن و کربندهی سطح
در کربندهی، محیط فرایند کربن را به سطح فولاد میرساند و کربن به داخل آن نفوذ میکند. این فرایند پوششدادن سطح با یک لایهٔ جداگانه نیست. دما، شرایط محیط و زمان باید طبق برنامه کنترل شوند؛ فقط دمای تنظیمشده روی نمایشگر، گزارش کامل فرایند محسوب نمیشود.
۴. کنترل نفوذ و رسیدن به لایهٔ هدف
برای رسیدن به عمق موردنظر، زمان و شرایط کربندهی و نفوذ هماهنگ میشوند. در روشهای مناسب، مراحل کربندهی و نفوذ میتوانند بهصورت بخشهای جداگانهٔ چرخه تنظیم شوند. عمق بیشتر همیشه بهتر نیست؛ ملاک، محدودهٔ خواستهشده در نقشه و نتیجهٔ آزمون است.
۵. کوئنچ؛ سختکردن پس از کربندهی
در این مرحله، سردکردن مناسب به تشکیل ساختار سخت در سطح کربنگرفته کمک میکند. انتخاب روغن، گاز یا محیط دیگر به فولاد، ابعاد، تجهیزات و دستورالعمل بستگی دارد. استفاده از یک روش سردکردن برای همهٔ قطعات، تصمیم فنی قابلاتکایی نیست.
۶. تمپر یا برگشت پس از سختکاری
تمپر برای تنظیم خواص پس از سختکاری انجام میشود؛ کاهش تردی و تنش و رسیدن به نسبت مناسب سختی و چقرمگی از اهداف آن است. تمپر را با آنیل یا بازپخت یکی ندانید. دمای آن باید با گرید و سختی موردنیاز سازگار باشد، نه صرفاً با یک عدد متداول در کارگاه.
۷. پرداخت نهایی و تأیید کیفیت
عملیات سمانته کردن زمانی از نظر سفارش کامل است که قطعه پس از پرداخت موردنیاز، الزامات پذیرش را داشته باشد. گزارش سختی، عمق مؤثر و کنترل ابعاد باید به همان قطعه یا بار قابلردیابی مربوط باشد. نتیجهٔ یک آزمون روی نمونهٔ نامرتبط، تأیید تمام قطعات نیست.
دما و زمان سمانتاسیون؛ چرا نسخهٔ ثابت نداریم؟
در عملیات سمانته کردن، دما و زمان همراه با شرایط محیط کربندهی تعیین میشوند. گرید، عمق هدف، هندسه و روش فرایند بر انتخاب چرخه اثر دارند. «چند ساعت برای همهٔ قطعات» یا «یک دمای ثابت برای تمام فولادها»، توضیح دقیقی برای برنامهٔ تولید نیست.
برای نشاندادن تفاوت مراحل، جدول زیر توصیههای دیتاشیت Ovako برای 16MnCr5 را نقلِ عددی میکند. این محدودهها راهنمای اولیهٔ همان متریالاند و جای دستورالعمل تأییدشدهٔ قطعه را نمیگیرند.
| مرحله | محدودهٔ دما | برداشت درست |
|---|---|---|
| کربندهی | ۸۸۰ تا ۹۸۰ درجهٔ سانتیگراد | انتخاب دما همراه با عمق هدف و برنامهٔ کربندهی |
| سختکاری و کوئنچ | ۸۶۰ تا ۹۰۰ درجهٔ سانتیگراد | دمای مرحلهٔ سختکاری؛ نه دمای محیط سردکننده |
| تمپر | ۱۵۰ تا ۲۰۰ درجهٔ سانتیگراد | تنظیم بر اساس سختی و خواص موردنیاز |
منبع محدودهها: دیتاشیت 16MnCr5 شرکت Ovako. این جدول، زمان ماند، نرخ گرمکردن یا محیط کوئنچ را برای یک قطعهٔ مشخص تجویز نمیکند.
برای برآورد زمان، ابتدا عمق موردنیاز و روش اندازهگیری آن را معلوم کنید. سپس فرایندکار باید چرخهٔ متناسب را پیشنهاد دهد و نتیجه را روی نمونهٔ مناسب تأیید کند. اگر زمان تحویل مهم است، علاوه بر چرخهٔ کوره، زمان آمادهسازی، تمپر، پرداخت و آزمون را هم در برنامه قرار دهید.
سمانتاسیون گازی، جامد یا کمفشار؛ تفاوت در کنترل فرایند
روش عملیات سمانته کردن را بر اساس نیاز قطعه و توان کنترل فرایند انتخاب کنید. وجود یک نوع کوره بهتنهایی، تضمین رسیدن به عمق لایه یا تلرانس هندسی نیست.
| روش | مسیر تأمین کربن | موضوع اصلی کنترل |
|---|---|---|
| گازی | محیط گازی کنترلشده در کوره | دما، زمان و پتانسیل کربن یا شرایط اتمسفر |
| جامد یا جعبهای | محیط کربندار در محفظهٔ مناسب | محیط کربندهی، نحوهٔ چیدمان، دما و زمان |
| کمفشار؛ LPC | کربندهی در فشار کم، همراه مراحل نفوذ | برنامهٔ چرخه، یکنواختی لایه و روش کوئنچ |
در سمانتاسیون کمفشار، امکان کنترل مناسب لایه و کاهش اکسیداسیون سطح از مزیتهای قابلبررسی است. بااینحال، کمفشار بودن به معنی صفرشدن تغییر شکل نیست. سازگاری گرید و مقطع با سردکردن گازی یا روغنی، همچنان باید بررسی شود. برای مقایسهٔ دو پیشنهاد، محدودهٔ پذیرش و مدارک آزمون مشابه بخواهید.
سختی سطح و عمق مؤثر لایه؛ دو کنترل متفاوت
برای ارزیابی عملیات سمانته کردن، حداقل دو سؤال جدا دارید: سطح چقدر سخت شده است و این سختی تا چه عمقی ادامه دارد؟ عدد سختی سطح، پاسخ سؤال دوم را نمیدهد. همچنین، سختی مناسب روی یک نقطه، یکنواختی تمام نواحی قطعه را اثبات نمیکند.
آزمون سختی سطح؛ انتخاب روش و محل مناسب
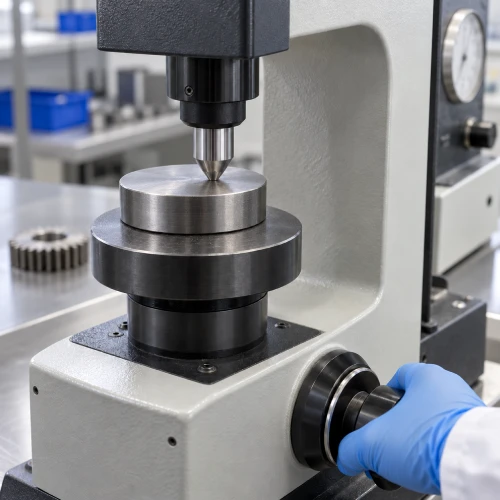
راکول یکی از روشهای متداول سختیسنجی است، اما مقیاس، ضخامت نمونه، وضعیت سطح و محل آزمون باید مناسب باشند. قطعه باید روی تکیهگاه صحیح قرار گیرد. برای لایهٔ نازک یا هندسهٔ نامناسب، آزمایشگاه باید روش و بار آزمون سازگار را انتخاب کند؛ نوشتن صرفِ «تست راکول» کافی نیست.
عمق مؤثر لایه؛ اندازهگیری روی مقطع
عمق مؤثر لایهٔ سمانته از پروفیل سختی در فاصلههای مشخص از سطح تعیین میشود. در یک معیار رایج، فاصلهٔ عمودی از سطح تا رسیدن سختی به 550 HV گزارش میشود. معیار مرزی، بار آزمون و روش باید با استاندارد و نقشهٔ سفارش تطبیق داشته باشند.
برای این کنترل، معمولاً مقطع آمادهشده و اندازهگیری سختی در مسیر سطح به مغز لازم است. عمق کل ناحیهٔ کربنگرفته با عمق مؤثر یکسان نیست. رنگ سطح، عکس قطعه و یک اندازهگیری سختی سطحی، جای پروفیل سختی را نمیگیرند.
| مشخصه | خروجی موردنیاز | چه چیزی را بهتنهایی ثابت نمیکند؟ |
|---|---|---|
| سختی سطح | عدد، مقیاس و محل آزمون | عمق مؤثر لایه |
| عمق مؤثر | پروفیل سختی و عمق در معیار مرزی مشخص | انطباق ابعاد و لنگی |
| خواص مغز | کنترل تعریفشده در نقشه یا مشخصات فنی | سالمبودن تمام سطوح و نبود ترک |
| کنترل هندسی | ابعاد و انحراف نسبت به مبنای نقشه | درستبودن ترکیب یا ریزساختار |
کنترل تغییر شکل و لنگی پس از کوئنچ
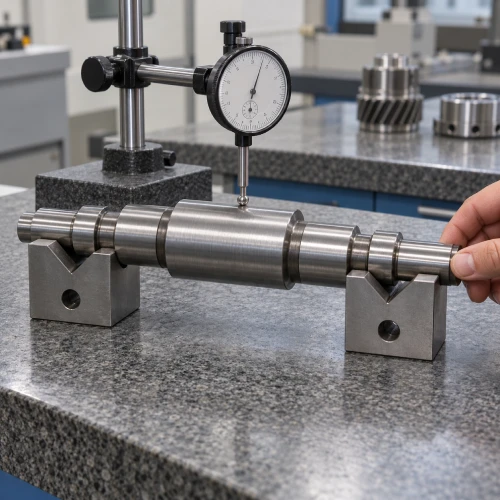
سختکاری میتواند ابعاد و شکل قطعه را تغییر دهد. در عملیات سمانته کردن شفت، فقط قطر نهایی مهم نیست؛ وضعیت نشیمنها و لنگی نسبت به مبنای نقشه هم باید بررسی شوند. اندازهگیری پیش و پس از عملیات، مبنای مفیدی برای شناخت رفتار قطعه و اصلاح برنامهٔ ساخت است.
در تصویر زیر، شفت روی دو تکیهگاه V قرار دارد و ساعت اندازهگیری تغییر قرائت را هنگام چرخاندن نشان میدهد. محل تکیهگاه، سطح تماس و مبنای اندازهگیری بر نتیجه اثر دارند. این آرایش، جای تمام آزمونهای هندسی نقشه را نمیگیرد.
پس از سنگزنی، عمق مؤثر باید با مقدار باربرداری نهایی سازگار باشد. برداشتن بیش از حد سطح میتواند بخش مفید لایه را کم کند. بهتر است میزان اضافهبار از ابتدا با فرایندکار هماهنگ شود؛ اصلاح ابعاد نباید به قیمت خارجشدن لایه از محدودهٔ پذیرش تمام شود.
عیبهای رایج در سمانته کردن و مسیر بررسی آنها
اگر نتیجهٔ عملیات سمانته کردن با سفارش مطابق نیست، از حدسزدن علت با ظاهر قطعه شروع نکنید. جدول زیر پیشنهادِ مسیر بررسی است؛ تشخیص قطعی به گزارش چرخه، آزمون و در موارد لازم، بررسی ریزساختار وابسته است.
| نتیجهٔ نامطلوب | بررسی اولیه | مدرک کمککننده |
|---|---|---|
| سختی سطح خارج از محدوده | صحت آزمون و برنامهٔ کربندهی، کوئنچ و تمپر | گزارش سختی و ثبت چرخه |
| عمق مؤثر ناکافی | معیار عمق، چرخهٔ نفوذ و باربرداری نهایی | پروفیل سختی و گزارش پرداخت |
| تفاوت نتیجه در نقاط قطعه | محل آزمون، نواحی محافظتشده و شرایط بار | نقشهٔ نقاط آزمون و شناسهٔ بار |
| لنگی یا ابعاد خارج از تلرانس | صحت مبنا و تفاوت اندازههای قبل و بعد | گزارش بازرسی هندسی |
| ترک یا آسیب سطحی | زمان مشاهده، سوابق عملیات و روش بررسی مناسب | گزارش بازرسی و آزمون تعیینشده |
برای هر عدم انطباق، محل و مقدار انحراف را بنویسید. عباراتی مانند «خوب سخت نشده» یا «تاب برداشته» برای تصمیم دربارهٔ اصلاح یا تکرار تولید کافی نیستند. تصمیم را به نتیجهٔ قابلردیابی وصل کنید: کدام قطعه، کدام مرحله و کدام الزام رعایت نشده است؟
چه اطلاعاتی برای انتخاب و سفارش متریال لازم است؟
پیش از خرید فولاد برای عملیات سمانته کردن، نیاز نقشه را با طراح و مجموعهٔ عملیات حرارتی هماهنگ کنید. سپس درخواست متریال را با مشخصات روشن بفرستید تا استعلامها از نظر گرید، ابعاد و شرایط تحویل قابلمقایسه باشند.
- شمارهٔ متریال یا مشخصات مورد تأیید طراح را اعلام کنید.
- نوع مقطع، اندازهٔ خام، طول برش و تعداد قطعات را بنویسید.
- وضعیت تحویل و مدارک موردنیاز را مشخص کنید.
- اضافهبار ماشینکاری و پرداخت را در ابعاد خام لحاظ کنید.
- برای فرایندکار، سختی سطح، عمق مؤثر، الزامات مغز و تلرانس هندسی را جداگانه ارسال کنید.
- زمان موردنیاز، مقصد ارسال و محدودیتهای تحویل را اعلام کنید.
مشاورهٔ انتخاب متریال و استعلام موجودی از فولاد ابزار البرز
برای بررسی گرید و مقطع، استعلام قیمت روز، هماهنگی برش و ارسال متریال، مشخصات سفارش را با کارشناسان مجموعه مطرح کنید. به دلیل نوسان قیمت، مبلغ خرید پس از استعلام موجودی و مشخصات درخواست اعلام میشود.
تهران، ابتدای جادهٔ قدیم کرج، بازار آهن شادآباد، بلوک خرداد، پلاک ۷۵سؤالات متداول عملیات سمانته کردن
آیا کربندهی همان سختکاری نهایی است؟
خیر. کربندهی، کربن لایهٔ سطحی را افزایش میدهد. سختکاری و سپس تمپر، برای رسیدن به ساختار و خواص موردنیاز انجام میشوند. این مراحل باید در یک برنامهٔ مشخص دیده شوند.
آیا برای عملیات سمانته کردن همهٔ گریدها یک دما و زمان کافی است؟
خیر. چرخه به گرید، ابعاد، روش کربندهی و عمق هدف وابسته است. محدودهٔ دمای یک دیتاشیت، زمان و دستورالعمل اجرایی تمام قطعات را تعیین نمیکند.
تمپر با آنیل چه تفاوتی دارد؟
تمپر یا برگشت، پس از سختکاری برای تنظیم سختی و چقرمگی انجام میشود. آنیل یا بازپخت، فرایند دیگری است. جایگزینکردن این دو اصطلاح میتواند سفارش عملیات حرارتی را مبهم کند.
آیا سختی مناسب سطح، عمق لایه را هم تأیید میکند؟
خیر. عمق مؤثر از پروفیل سختی مقطع و یک معیار مرزی مشخص تعیین میشود. آزمون سختی سطح بهتنهایی نشان نمیدهد که سختی تا چه فاصلهای از سطح ادامه دارد.
آیا سمانتاسیون کمفشار قطعه را بدون تغییر شکل تحویل میدهد؟
کنترل مناسب فرایند میتواند تغییر شکل را کاهش دهد، اما حذف کامل آن برای هر قطعه تضمین نمیشود. نتیجه باید با تلرانس نقشه و اندازهگیری نهایی تأیید شود.
سنگزنی بعد از سمانته کردن چه نکتهای دارد؟
میزان باربرداری باید از قبل مشخص باشد. پس از پرداخت، لایهٔ باقیمانده و کیفیت سطح باید با الزامات سفارش سازگار باشند؛ فقط رسیدن به قطر نهایی کافی نیست.
برای استعلام فولاد سمانتهشونده چه اطلاعاتی بفرستیم؟
گرید، نوع مقطع، ابعاد خام، طول برش، مقدار سفارش، وضعیت تحویل و مقصد ارسال را اعلام کنید. اگر نقشه یا الزام عملیات حرارتی دارید، آن را نیز برای بررسی انتخاب متریال ارائه دهید.
برای تأیید عملیات سمانته کردن، سه نتیجه را کنار هم ببینید: خواص سطح، عمق مؤثر و انطباق هندسی قطعهٔ نهایی. ثبت الزامات پیش از ساخت و کنترل آنها پس از پرداخت، کمک میکند تصمیم پذیرش بر اساس گزارش روشن گرفته شود.
منابع فنی این راهنما
- Bodycote؛ کربندهی اتمسفری و ترتیب سختکاری و تمپر
- Ovako؛ دیتاشیت و محدودهٔ دمای مراحل برای 16MnCr5
- Bodycote؛ هدف و اصول تمپر
- Bodycote؛ سمانتاسیون کمفشار
- Bodycote؛ مشخصات سفارش، روش کوئنچ و پرداخت پس از فرایند
- ZwickRoell؛ تعریف و اندازهگیری عمق مؤثر لایه
- ZwickRoell؛ روش سختیسنجی راکول
- Buehler؛ پروفیل و نقشهٔ سختی در کنترل لایه
- ASM Handbook؛ چکیدهٔ فصل کربندهی جامد
- ASM Handbook؛ چکیدهٔ فصل کربندهی گازی
- SECO/WARWICK؛ تغییر شکل و کنترل فرایند قطعات سمانتهشده