تراشکاری فولاد 1.0718 زمانی نتیجهٔ قابلقبول میدهد که ابزار، شرایط برش و روش کنترل قطعه با نیاز نقشه هماهنگ باشند. این گرید با نام 11SMnPb30 یک فولاد اتومات سربدار است که برای ماشینکاری آسان و ساخت قطعات تراشکاریشده بررسی میشود. خوشتراشی به فرایند کمک میکند، اما کیفیت سطح، ابعاد دقیق و سالم بودن رزوه را بهتنهایی تضمین نمیکند.
در این راهنمای مهندسی فولاد ابزار البرز، مشخصات مؤثر بر ماشینکاری، هفت نکتهٔ عملی و روش بررسی پیچ، بوش و پین را مرور میکنیم. هدف، انتخاب روش ساخت و کنترل کیفیت است؛ ابتدا جدولها را ببینید و سپس مراحل پیشنهادی را با شرایط کارگاه خود تطبیق دهید.
مشخصات مؤثر بر تراشکاری فولاد 1.0718
| ویژگی | مشخصات | اهمیت در ماشینکاری |
|---|---|---|
| شمارهٔ متریال | 1.0718 | شناسهٔ گرید برای تطبیق متریال با نقشه و مدارک |
| نام گرید | 11SMnPb30 | فولاد خوشتراش سربدار؛ با نام قدیمی 9SMnPb28 نیز شناخته میشود. |
| مزیت اصلی | ماشینکاری بسیار خوب | مناسب برای بررسی در تولید قطعات با تراشکاری و رزوهزنی |
| خواص مکانیکی | وابسته به ابعاد و وضعیت تحویل | یک عدد ثابت را به همهٔ قطرها و محمولهها تعمیم ندهید. |
| محدودیت انتخاب | جوشکاری، سختکاری و الزامات سرب | برای این نیازها، تأیید فنی پیش از شروع ساخت ضروری است. |
جدول ترکیب شیمیایی 11SMnPb30
| عنصر | نماد | محدوده یا حداکثر |
|---|---|---|
| کربن | C | ≤ 0.14% |
| سیلیسیم | Si | ≤ 0.05% |
| منگنز | Mn | 0.90–1.30% |
| فسفر | P | ≤ 0.11% |
| گوگرد | S | 0.27–0.33% |
| سرب | Pb | 0.20–0.35% |
این جدول برای شناخت گرید است و آنالیز شاخهٔ موجود در انبار محسوب نمیشود. ظاهر براق، رنگ سطح یا شکل براده بهتنهایی برای تشخیص قطعی گرید کافی نیست؛ در سفارشهای حساس، مدارک و قابلیت ردیابی محموله را بررسی کنید.
خواص مکانیکی؛ چرا قطر و وضعیت تحویل مهماند؟
شاخهٔ کششسرد با علامت +C میتواند خواصی متفاوت از محصول نوردی یا نورد و پوستکنیشده با علامت +SH داشته باشد. نمونهٔ زیر تفاوت را نشان میدهد؛ این اعداد برای همهٔ سایزها قابلاستفاده نیستند.
| وضعیت تحویل | استحکام کششی | مشخصهٔ تکمیلی |
|---|---|---|
| کششسرد +C | 460–710 MPa | حداقل تنش تسلیم 375 MPa؛ حداقل ازدیاد طول A5 = 8% |
| نوردی / نورد و پوستکنی +SH | 380–570 MPa | حداکثر سختی برینل 169 HB |
مقادیر قرارداد خرید و گواهی محموله ملاک پذیرش هستند؛ این مثال، تضمین مشخصات کالای عرضهشده نیست.
پیش از تراشکاری، نقشه و وضعیت متریال را مشخص کنید
قطر نهایی، طول پلهها، نوع رزوه، زبری سطح و ویژگیهای حساس قطعه را از نقشه استخراج کنید. سپس مشخص کنید کدام عملیات باید در یک مرحلهٔ بستن انجام شوند و کدام اندازهها به کنترل جداگانه نیاز دارند. این بررسی، ترتیب عملیات را روشنتر میکند.
وضعیت تحویل متریال را نیز ثبت کنید. برای تراشکاری فولاد 1.0718، دو شاخهٔ همنام با وضعیت تحویل متفاوت را بدون آزمون اولیه یکسان فرض نکنید. اگر قطعه به اتصال جوشی، سختکاری یا تحمل بار مشخص نیاز دارد، مناسب بودن گرید باید پیش از ماشینکاری تأیید شود.
مزیت برادهبرداری در تراشکاری فولاد 1.0718
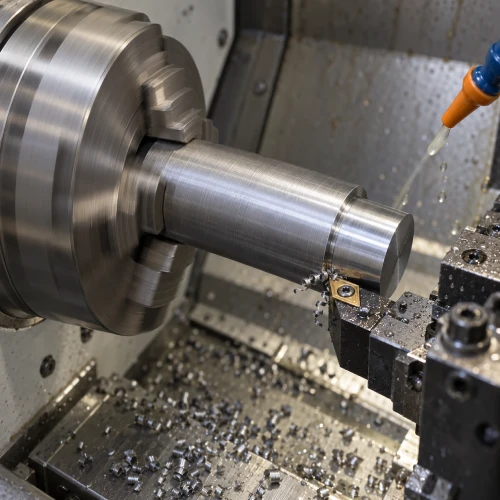
در این گرید، گوگرد و سرب به بهبود برادهبرداری کمک میکنند. شکست آسانتر براده میتواند تخلیهٔ آن را سادهتر کند؛ موضوعی که در تولید سری، توقف دستگاه و دخالت اپراتور اهمیت دارد. بااینحال، برادهٔ مناسب فقط نتیجهٔ جنس فولاد نیست و به ابزار و تنظیمات عملیات هم وابسته است.
برای ارزیابی اقتصادی، هزینهٔ هر قطعهٔ سالم را مقایسه کنید: قیمت متریال، زمان ماشینکاری، مصرف ابزار و تعداد قطعات مردود را کنار هم قرار دهید. ارزانتر بودن هر کیلوگرم، بهتنهایی به معنی پایینتر بودن هزینهٔ تولید نیست.
۷ نکتهٔ عملی برای تراشکاری فولاد 1.0718
سرعت برش و پیشروی را با توجه به جنس ابزار، قطر قطعه، عمق برش و دستورالعمل سازندهٔ ابزار انتخاب کنید. یک نسخهٔ ثابت برای تراش خشن، پرداخت و رزوهزنی مناسب نیست. ابتدا یک قطعهٔ آزمایشی بسازید و نتیجه را با نقشه تطبیق دهید.
۱. گرید و وضعیت تحویل را ثبت کنید
شمارهٔ متریال، ابعاد شاخه و وضعیت تحویل را در پروندهٔ ساخت بنویسید. نتیجهٔ نمونهٔ اولیه را برای همان محموله ثبت کنید؛ تغییر شاخه یا محموله ممکن است به بازبینی شرایط فرایند نیاز داشته باشد.
۲. ابزار را برای عملیات مشخص انتخاب کنید
برای تراش خشن، پرداخت، سوراخکاری و رزوهزنی، ابزار و هندسهٔ مناسب همان عملیات را انتخاب کنید. توصیهٔ سازندهٔ ابزار دربارهٔ جنس قطعه، محدودهٔ پیشروی و عمق برش، نقطهٔ شروع تنظیم است؛ نتیجه را روی قطعهٔ آزمایشی ارزیابی کنید.
۳. بستن قطعه و بیرونزدگی را بررسی کنید
استحکام بستن و طول بیرونزدگی ابزار و قطعه را پیش از تغییر تنظیمات برش بررسی کنید. اگر لرزش وجود دارد، افزایش سرعت بهتنهایی راهحل نیست. محل تکیهگاه و روش بستن باید با شکل و طول قطعه سازگار باشند.
۴. شکل براده را به تنظیمات ارتباط دهید
در تراشکاری فولاد 1.0718، برادهٔ نامناسب را فقط به جنس شاخه نسبت ندهید. برادهشکن، شعاع نوک، عمق برش و پیشروی را کنار هم بررسی کنید. در آزمایش تنظیمات، هر بار یک متغیر را تغییر دهید تا علت نتیجه مشخص بماند.
۵. خشنتراشی و پرداخت را جدا ارزیابی کنید
شرایط مناسب برداشت اولیه، الزاماً بهترین شرایط پرداخت نیست. مقدار باقیمانده برای پرداخت را با نقشه و پایداری فرایند هماهنگ کنید. سطح نهایی را پس از تمیزکردن قطعه بررسی کنید؛ ظاهر براق جای اندازهگیری زبری موردنیاز را نمیگیرد.
۶. رزوه و ویژگیهای حساس را جدا کنترل کنید
برای پیچ، فقط قطر بدنه را اندازه نگیرید؛ رزوه نیز باید با روش تعیینشده در نقشه کنترل شود. در بوش، قطر داخلی و خارجی و هممحوری را بررسی کنید. رسیدن به یک اندازهٔ صحیح، صحت سایر ویژگیهای قطعه را ثابت نمیکند.
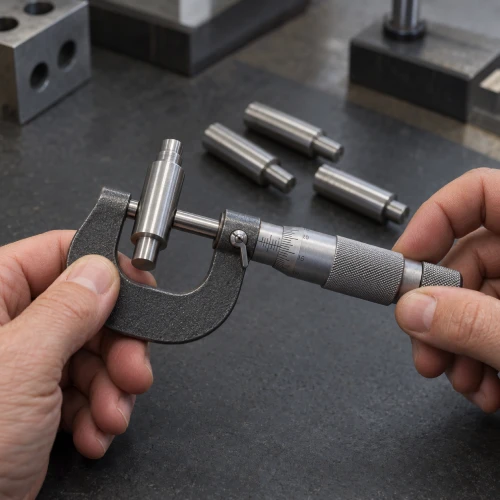
۷. کنترل ابعاد را در تولید سری تکرار کنید
قبولی قطعهٔ اول، کافی نیست. برای کنترل دورهای، ویژگیهای حساس، ابزار اندازهگیری و زمانهای نمونهبرداری را در برنامهٔ کنترل مشخص کنید. اگر روند تغییر ابعاد دیده میشود، سایش ابزار، دما و وضعیت بستن را بررسی و نتیجهٔ اصلاح را ثبت کنید.
جدول عیبیابی براده، سطح و تغییر ابعاد
| مشکل | موارد قابلبررسی | اقدام پیشنهادی |
|---|---|---|
| برادهٔ بلند یا پیچیدهشده | برادهشکن، شعاع نوک ابزار، عمق برش و پیشروی | محدودهٔ کاری اینسرت را بررسی و هر بار یک متغیر را اصلاح کنید. |
| سطح نامناسب | سایش لبه، لرزش و طول بیرونزدگی قطعه یا ابزار | پیش از افزایش سرعت، وضعیت لبه و استحکام بستن را بررسی کنید. |
| تغییر ابعاد در تولید سری | دما، سایش ابزار، براده روی سطوح تکیهگاه و روش اندازهگیری | کنترل دورهای را ثبت و علت تغییر را پیش از ادامهٔ تولید رفع کنید. |
اگر رزوه یا سطح آببندی اهمیت دارد، همان ویژگی را در آزمون اولیه کنترل کنید. خوب بودن ظاهر بدنه، سالم بودن رزوه، هممحوری یا رسیدن به زبری سطح موردنیاز را تضمین نمیکند.
کاربرد تراشکاری فولاد 1.0718 در ساخت پیچ، بوش و پین
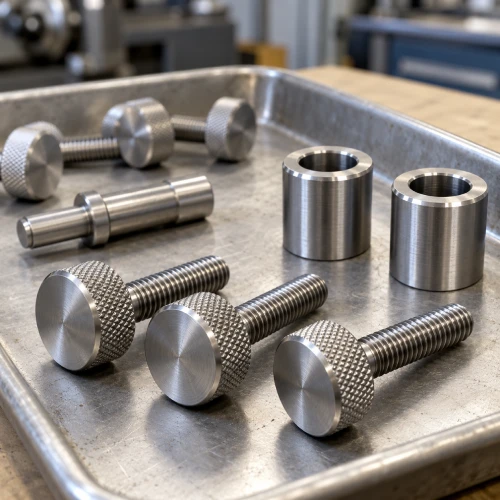
پیچهای سرآجدار، قطعات رزوهدار، بوشهای ماشینکاریشده و پینهای پلهدار از نمونههای قابلبررسی برای این متریال هستند. انتخاب نهایی به بارگذاری، سایش، محیط کار و الزامات نقشه بستگی دارد؛ صرف شباهت قطعه به این نمونهها کافی نیست.
- قطعات رزوهدار: ابعاد رزوه و روش کنترل آن را مشخص کنید.
- بوشها: قطر داخلی و خارجی، هممحوری و شرایط تماس را بررسی کنید.
- پینهای پلهدار: قطرها، طول پلهها و الزامات استحکام یا سختی را با نقشه تطبیق دهید.
جوشکاری و سختکاری؛ مرزهای انتخاب این گرید برای ماشینکاری
این فولاد در گروه گریدهای خوشتراش قرار دارد که اصولاً برای عملیات حرارتی طراحی نشدهاند. جوشکاری آن نیز بهدلیل ترکیب شیمیایی عموماً توصیه نمیشود. اگر قطعه به اتصال جوشی یا سختکاری حجمی نیاز دارد، ابتدا مناسب بودن گرید را بررسی کنید؛ خوشتراشی نباید تنها معیار انتخاب باشد.
برخی فرایندهای سختکاری سطحی ممکن است با بررسی تخصصی امکانپذیر باشند، اما نباید برای این گرید یک دستور عمومی ارائه کرد. روش عملیات، نتیجهٔ موردنیاز و آزمون پذیرش باید توسط مسئول فنی تعیین شوند.
در مقایسهٔ گریدها، 1.0715 گزینهٔ بدون افزودن عمدی سرب است و 1.0737 گرید سربدار با گوگرد بیشتر محسوب میشود. همچنین 12L14 در منابع بهعنوان گرید قابلمقایسه معرفی میشود؛ جایگزینی آن با 1.0718 به تطبیق استاندارد، ترکیب و شرایط تحویل نیاز دارد.
اگر مشخصات مشتری استفاده از سرب را محدود میکند، این شرط را پیش از خرید اعلام کنید. برای شناخت خانوادهٔ این متریالها، مقالهٔ فولاد اتومات و مزایای آن در ماشینکاری CNC را بخوانید.
انتخاب مقطع خام برای تراشکاری فولاد 1.0718
مقطع را با شکل قطعهٔ نهایی هماهنگ کنید. برای قطعهای با بدنهٔ استوانهای، شاخهٔ گرد معمولاً نقطهٔ شروع بررسی است؛ برای قطعهٔ دارای آچارخور، مقطع ششپر میتواند مقدار برداشت متریال را تغییر دهد. انتخاب باید با روش بستن، اندازهٔ خام و نقشه سازگار باشد.
در تولید تکرارشونده، فقط نام «فولاد ۷۱۸» را ثبت نکنید. شمارهٔ گرید، وضعیت تحویل، ابعاد خام و معیار پذیرش قطعه را در پروندهٔ ساخت مشخص کنید. برای بررسی سایر گزینهها، به دستهٔ فولاد اتومات و نیمهاتومات مراجعه کنید.
کنترل ابعاد پیش از شروع تولید سری
قطر شاخه و قطعهٔ ساختهشده را در نقاط مشخص اندازه بگیرید و نتیجه را ثبت کنید. سطح اندازهگیری باید تمیز باشد؛ ابزار مناسب و کالیبره، روش ثابت اندازهگیری و توجه به دمای قطعه، مقایسهٔ نتایج را قابلاعتمادتر میکند.
سؤالات متداول تراشکاری فولاد 1.0718
آیا فولاد 1.0718 همان 12L14 است؟
این گریدها در منابع قابلمقایسه معرفی میشوند، اما همسان بودن تمام حدود ترکیب و مشخصات را نباید فرض کرد. جایگزینی باید با تأیید مشخصات فنی سفارش انجام شود.
آیا این فولاد برای ساخت همهٔ بوشها و پینها مناسب است؟
خیر. برای قطعاتی که به سختی بالا، مقاومت سایشی ویژه یا تحمل بار مشخص نیاز دارند، انتخاب متریال باید بر اساس نقشه و شرایط کار انجام شود.
چرا تنظیمات برش برای همهٔ قطعات یکسان نیست؟
قطر قطعه، عمق برش، هندسهٔ ابزار و روش بستن متفاوتاند. تنظیمات تراشکاری فولاد 1.0718 باید برای عملیات و ویژگی موردنیاز قطعه بررسی شوند؛ نتیجهٔ یک قطعه را بدون آزمون به قطعهای متفاوت تعمیم ندهید.
آیا خوشتراشی، رسیدن به تلرانس دقیق را تضمین میکند؟
خیر. دقت نهایی به دستگاه، بستن قطعه، ابزار، دما و روش کنترل وابسته است. خوشتراشی به فرایند کمک میکند، اما جای کنترل کیفیت را نمیگیرد.