جدول برنامه نگهداری قالب فولادی؛ چه چیزی را بررسی کنیم؟
نگهداری قالب فولادی زمانی مؤثر است که پیش از توقف تولید، نشانههای خرابی را پیدا کنید. رسوب در مدار آب، باقیماندن مواد در مسیر خروج هوا یا سایش یک پین راهنما ممکن است ابتدا فقط کیفیت قطعه را تغییر دهد؛ اما ادامه کار میتواند هزینه تعمیر و ضایعات را بیشتر کند.
در این راهنمای مهندسی فولاد ابزار البرز، برنامه نگهداری قالب فولادی، بازرسی و ثبت نتایج سرویس را میخوانید. مثالها بیشتر درباره قالب تزریق پلاستیک هستند؛ قالبهای دایکست، فورج و برش به دستور نگهداری متناسب با فرایند خود نیاز دارند.
| زمان بررسی | بخش قالب | کنترل اصلی | اطلاعات ثبتشدنی |
|---|---|---|---|
| پیش از شروع تولید | سطح جدایش، حفره و اتصالات | پاکیزگی، سلامت ظاهری و نصب صحیح | شماره قالب و نتیجه بررسی اولیه |
| هنگام پایش تولید | قطعه و عملکرد قالب | تغییر کیفیت سطح، خروج قطعه و زمان چرخه | نوع عیب و تعداد سیکل تا بروز آن |
| در توقف برنامهریزیشده | حفره و مسیرهای خروج هوا | آلودگی، رسوب مواد و آثار آسیب | محل آلودگی و روش تمیزکاری |
| در سرویس دورهای | مدار خنککاری و آببندی | جریان، نشتی و وضعیت اتصالات | شرایط آزمون و نتیجه هر مدار |
| در سرویس تعیینشده | پین، بوش، پران و کشویی | سایش، حرکت و روانکاری طبق دستور | اندازهها و قطعات تعمیر یا تعویضشده |
| پس از سرویس و پیش از تحویل | مجموعه قالب و قطعه آزمایشی | حرکت صحیح، آببندی و کیفیت نمونه | تأیید راهاندازی و موعد بررسی بعدی |
برای دیدن جدول در موبایل، آن را به طرفین بکشید. تعداد شات یا فاصله زمانی سرویس برای همه قالبها یکسان نیست.
پیش از دسترسی به قالب: دستگاه و انرژیهای مرتبط را طبق دستور ایمنی کارگاه ایمن کنید. مدار آب را پیش از بازکردن اتصال، بیفشار و از نظر دما مناسب کنید. تمیزکاری کنار قالب در حال حرکت یا جداکردن شیلنگ تحت فشار، بخشی از سرویس صحیح نیست.
تمیزکاری و خروج هوا در نگهداری قالب فولادی
ابتدا مشخص کنید چه چیزی روی قالب باقی مانده است: پلیمر، مواد افزودنی، روغن، گریس یا آثار خوردگی. انتخاب پاککننده فقط با نام «اسپری قالب» کافی نیست؛ سازگاری آن با فولاد، پوشش سطح، آببند و نوع آلودگی را از دستور محصول بررسی کنید.
حفره و سطح جدایش را بدون آسیب تمیز کنید
برای سطح پولیششده، از پاککننده مجاز و دستمال تمیز و بدون پرزِ مناسب همان سطح استفاده کنید. دستمال آلوده به براده یا مواد ساینده میتواند خش ایجاد کند. رسوب سخت را با تیغه یا سنباده از حفره جدا نکنید؛ اگر پاکسازی معمول نتیجه نداد، روش بعدی باید با تأیید مسئول فنی انتخاب شود.
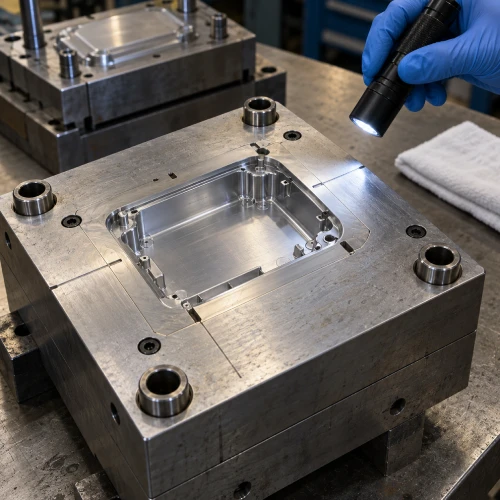
در نگهداری قالب فولادی، پس از تمیزکاری، حفره، لبهها و سطح جدایش را زیر نور مناسب ببینید. لکه باقیمانده، فرورفتگی، لبپریدگی و خط ناشی از تماس را از هم تفکیک کنید. عکس محل مشکوک را با شماره حفره ثبت کنید تا در سرویس بعدی بتوانید تغییر آن را مقایسه کنید.
گرفتگی خروج هوا را با تغییر ابعاد مسیر اشتباه نگیرید
در قالب تزریق پلاستیک، مسیر خروج هوا باید از تجمع مواد پاک باشد. خروج نامناسب هوا میتواند با پرنشدن کامل قطعه یا افت کیفیت سطح همراه شود؛ بااینحال، هر عیب مشابه الزاماً از گرفتگی مسیر نیست. شرایط تزریق و محل بروز عیب نیز باید بررسی شوند.
تمیزکاری مسیر خروج هوا با عمیقکردن شیار تفاوت دارد. عمق و عرض مسیر را خودسرانه تغییر ندهید؛ تغییر هندسه ممکن است به پلیسه منجر شود. اگر پس از پاکسازی مشکل باقی ماند، نقشه قالب و دادههای فرایند را بررسی کنید.
کنترل مدار خنککاری قالب؛ جریان و نشتی را ثبت کنید
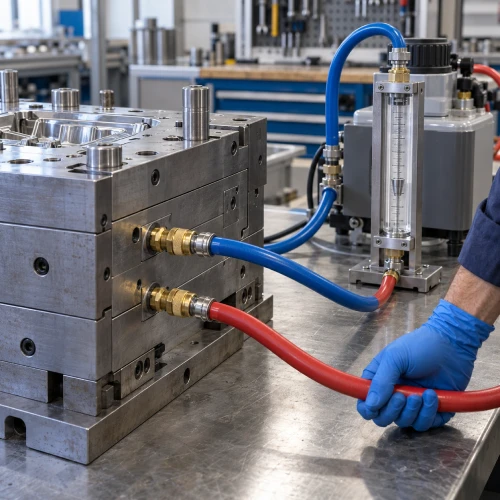
در نگهداری قالب فولادی، مدار آب را فقط با لمس شیلنگ ارزیابی نکنید. افت جریان میتواند خنککاری را نامنظم کند و زمان چرخه یا کیفیت قطعه را تغییر دهد. مسیر هر مدار، اتصالات، شیلنگها، آببندها و وضعیت نشتی باید مشخص باشند.
نتیجه آزمون را با شرایط مشابه مقایسه کنید
ثبت دبی و شرایط آزمون هر مدار، بخشی از نگهداری قالب فولادی است. مقایسه زمانی معنی دارد که تنظیم پمپ، فشار ورودی، دمای سیال و مسیر اتصال قابلمقایسه باشند. اختلاف جریان میان دو مدار با طول و هندسه متفاوت، بهتنهایی نشانه گرفتگی نیست؛ داده مرجع همان مدار اهمیت دارد.
کاهش جریان همیشه از داخل قالب نیست. فیلتر، شیلنگ خمشده، اتصال نامناسب یا تنظیم واحد کنترل دما نیز میتوانند عامل باشند. پیش از تصمیم به رسوبزدایی، مسیر بیرونی و شرایط تجهیزات را بررسی کنید.
رسوبزدایی را با دستور سازگار با مجموعه انجام دهید
نوع رسوب، جنس اجزای مدار و سازگاری آببندها در انتخاب روش پاکسازی نقش دارند. غلظت، دما و زمان تماس ماده شیمیایی را از دستور سازنده سیستم و محلول بگیرید؛ یک نسخه اسیدی ثابت برای همه قالبها مناسب نیست.
پس از سرویس، آبکشی و حفاظت مدار را طبق همان دستور انجام دهید و جریان و نشتی را دوباره کنترل کنید. ثبت نتیجه قبل و بعد کمک میکند معلوم شود سرویس چه تغییری ایجاد کرده است؛ صرفاً تمیز بهنظررسیدن آب خروجی، معیار کامل تأیید نیست.
بازرسی اجزای متحرک در نگهداری قالب فولادی
گیرکردن قطعه یا حرکت نامنظم مجموعه پران را با فشار بیشتر جبران نکنید. ابتدا آلودگی، آثار سایش، نصب اجزا و وضعیت روانکاری بررسی شوند. پین راهنما و بوش، مسیر پران و سطوح تماس کشوییها باید در برنامه سرویس نام و محل مشخص داشته باشند.
کنترل ابعاد را به بررسی لقی و حرکت وصل کنید
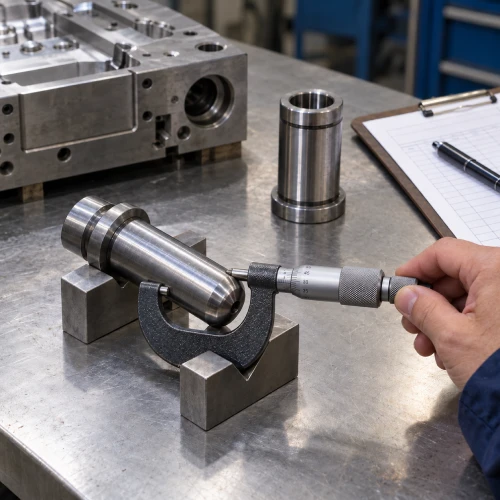
قطر پین را با ابزار مناسب و در نقاط تعریفشده در برنامه بازرسی اندازه بگیرید. بررسی یک نقطه برای شناسایی تمام سایش کافی نیست. قطر داخلی بوش، وضعیت همراستایی و آثار خراش نیز در ارزیابی مجموعه اهمیت دارند.
حد پذیرش را از نقشه و مشخصات همان قطعه بگیرید؛ یک تلرانس عمومی برای تمام پینها و بوشها تعیین نکنید. اگر بوش یا پین تعویض شد، تطابق مجموعه و حرکت آن باید پس از نصب دوباره کنترل شود.
روانکاری بیشتر همیشه نتیجه بهتر ندارد
روانکار باید با دمای کار، بار تماس و الزامات قطعه تولیدی سازگار باشد. محل و مقدار مصرف را مطابق دستور سازنده اجزا مشخص کنید. برای پران و قطعات متحرک، از پخش بیهدف گریس روی حفره و سطح جدایش جلوگیری کنید؛ انتقال روانکار به قطعه میتواند کیفیت ظاهری را تغییر دهد.
در گزارش نگهداری قالب فولادی، خشکشدن، تجمع آلودگی یا تغییر وضعیت روانکار را ثبت کنید. اگر حرکت پس از روانکاری همچنان نامنظم است، علت مکانیکی را بررسی کنید؛ روانکاری جای اصلاح قطعه ساییده یا نصب نادرست را نمیگیرد.
ثبت خرابی و تعیین زمان سرویس دورهای قالب
یک برنامه نگهداری قالب فولادی باید با تجربه تولید همان قالب اصلاح شود. تعداد سیکل، نوع مواد، دمای کار و سابقه آلودگی یا گیرکردن، بر فاصله سرویس اثر دارند. برنامه اولیه سازنده را مبنا قرار دهید و تغییر موعد را با داده و تأیید مسئول فنی انجام دهید.
| اطلاعات | چه چیزی ثبت شود؟ | فایده |
|---|---|---|
| شناسه و سابقه | شماره قالب، تاریخ، مسئول و تعداد سیکل | ردیابی سرویس و فاصله بروز خرابی |
| نشانه و محل | شماره حفره یا مدار، شرح عیب و عکس | مقایسه خرابی در مراجعات بعدی |
| کنترلهای انجامشده | ابعاد، جریان، نشتی و شرایط اندازهگیری | مقایسه با نقشه و داده مرجع |
| اقدام اصلاحی | پاکسازی، روانکاری یا تعویض قطعه | ارزیابی نتیجه هر اقدام |
| تحویل به تولید | نتیجه نمونه، تأیید مسئول و موعد بعدی | مشخصشدن وضعیت قالب پس از سرویس |
اگر یک حفره پس از هر سرویس زودتر از بقیه آلوده میشود، فقط فاصله تمیزکاری را کوتاه نکنید؛ علت تکرار را بررسی کنید. عکس، شرایط تولید و سوابق تعمیر کمک میکنند تصمیم بعدی بر اساس نشانههای قابلمقایسه باشد.
برای بررسی موضوع متریال در پروژهای جداگانه، راهنمای انتخاب فولاد برای قالب تزریق پلاستیک را بخوانید. در گزارش این مقاله، تمرکز بر وضعیت قالب موجود و نتیجه سرویس است.
چکلیست نگهداری قالب فولادی پیش از بازگشت به تولید
پس از بستن قالب، تنها روشنشدن دستگاه برای تأیید سرویس کافی نیست. پیش از تولید سری، کنترلها و آزمون راهاندازی را طبق دستور قالب و دستگاه انجام دهید:
- سطوح: پاکیزگی حفره و جدایش و نبود ابزار یا مواد اضافی بررسی شود.
- مونتاژ: نصب اجزا، بستها و اتصالات با نقشه و دستور سازنده تطبیق داده شود.
- حرکت: عملکرد پران، کشویی و راهنما با روش آزمون مجاز کنترل شود.
- مدار آب: مسیر اتصال، جریان و آببندی پیش از تولید تأیید شود.
- نمونه: ابعاد و کیفیت سطح قطعه آزمایشی با معیارهای مصوب مقایسه شود.
- ثبت: نتیجه سرویس و موارد باقیمانده پیش از تحویل ثبت شوند.
نشانه نیاز به بررسی تخصصی: در نگهداری قالب فولادی، ترک، لبپریدگی، نشتی داخلی، گیرکردن تکراری یا تغییر محسوس ابعاد را با تمیزکاری معمول حلشده فرض نکنید. محل و سابقه را ثبت کنید و تصمیم درباره تعمیر یا ادامه کار را به مسئول فنی بسپارید.
اگر برای ساخت اینسرت یا جایگزینی بخش فرسوده به متریال نیاز دارید، مشخصات نقشه و گرید موردنیاز را آماده کنید. در دسته فولاد قالب پلاستیک میتوانید محصولات مرتبط را ببینید؛ مشخصات فولاد 1.2311 نیز در صفحه محصول آمده است. جایگزینی گرید باید با تأیید فنی پروژه انجام شود.
پرسشهای متداول درباره نگهداری قالب فولادی
قالب فولادی را بعد از چند شات سرویس کنیم؟
در برنامه نگهداری قالب فولادی، تعداد شات تا سرویس برای همه قالبها یکسان نیست. دستور سازنده، نوع مواد، تعداد سیکل و سابقه خرابی را مبنا قرار دهید. تغییر فاصله سرویس باید با نتایج بازرسی و تأیید مسئول فنی انجام شود.
آیا تمیزکردن حفره برای نگهداری قالب کافی است؟
خیر. نگهداری قالب فولادی شامل بررسی مدار خنککاری، خروج هوا، اجزای متحرک و آببندی هم میشود. قالبی با حفره تمیز ممکن است همچنان با افت جریان آب یا سایش راهنما روبهرو باشد.
برای تمیزکاری قالب پولیششده چه نکتهای مهم است؟
پاککننده و دستمال باید برای سطح و پوشش قالب مناسب باشند. از دستمال آلوده، مواد ساینده و خراشیدن رسوب با ابزار تیز پرهیز کنید؛ پاکسازی دشوار را با روش تأییدشده انجام دهید.
چگونه بفهمیم مدار خنککاری قالب نیاز به بررسی دارد؟
جریان هر مدار را در شرایط قابلمقایسه با داده مرجع بسنجید و نشتی و مسیر بیرونی را کنترل کنید. افزایش زمان چرخه یا تغییر کیفیت قطعه نیز سرنخ است؛ بهتنهایی گرفتگی داخل قالب را ثابت نمیکند.
آیا گریس بیشتر، عمر پین و بوش را افزایش میدهد؟
لزوماً خیر. نوع، محل و مقدار روانکار باید مطابق دستور اجزا باشد. اگر قطعه ساییده یا نصب آن نامناسب باشد، افزایش گریس علت خرابی را برطرف نمیکند.
منابع فنی نگهداری قالب
این راهنما با استفاده از منابع زیر تدوین شده است. دستور اختصاصی سازنده قالب، تجهیزات و مواد مصرفی، مبنای اجرای سرویس هر مجموعه است.
- DME ProService؛ بازرسی مدار، گزارش قبل و بعد و نگهداری برنامهریزیشده
- CoolingCare؛ پایش جریان و مستندسازی سرویس مدار خنککاری
- DME CoolingCare؛ تشخیص گرفتگی، اندازهگیری جریان و ثبت نتایج
- DME Venting Solutions؛ خروج هوا و رسیدگی به مسیرهای آن
- Slide Products؛ پاکسازی سطوح حساس و پولیششده
- Slide Products؛ انتخاب و استفاده از روانکار اجزای پران