صدای چرخدنده پس از عملیات حرارتی میتواند با تغییر هندسه قطعه ارتباط داشته باشد؛ اما زمان شروع صدا، بهتنهایی علت را مشخص نمیکند. اگر همزمان با سختکاری، پرداخت یا مونتاژ هم تغییر کرده باشد، باید این مراحل را کنار هم بررسی کرد. در این راهنمای مهندسی فولاد ابزار البرز، مسیر عیبیابی را از ثبت شرایط صدا تا کنترل تاب، لنگی و تماس دندانهها مرور میکنیم.
هدف، پیدا کردن شاهد قابلاندازهگیری است. عبارتی مانند «بعد از کوره زوزه میکشد» برای شروع بررسی مفید است، ولی برای تصمیم درباره سنگزنی، اصلاح نصب یا تکرار عملیات کافی نیست. ابتدا باید روشن شود چه چیزی در قطعه یا مجموعه تغییر کرده است.
برای بررسی صدای جدید چرخدنده از کجا شروع کنیم؟
نشانه را ثبت کنید و سپس گروه علتهای محتمل را بررسی کنید. جدول زیر مسیر اولیه را نشان میدهد؛ هیچ ردیف آن، تشخیص قطعی از روی صدا نیست.
| نشانه یا وضعیت | موضوع بررسی | مدرک لازم |
|---|---|---|
| شروع صدا پس از نصب مجدد | نشیمن، همراستایی و بستن مجموعه | کنترل مونتاژ و مقایسه با وضعیت قبلی |
| تغییر ابعاد پس از سختکاری | سوراخ، سطح جانبی و هندسه دندانه | اندازهگیری قبل و بعد با مبنای مشترک |
| صدای تناوبی در گردش | لنگی، ضربهخوردگی یا خطای موضعی | ثبت موقعیت قطعه و کنترل هندسی |
| تماس متمرکز نزدیک لبه | همراستایی و مسیر تماس | آزمون تماس و گزارش نصب |
| تغییر صدا با دور یا بار | درگیری، انتقال ارتعاش و تکیهگاهها | ثبت شرایط کار و تحلیل تکمیلی |
| صدای مجموعه با علت نامشخص | یاتاقان، روانکاری و اجزای پیرامونی | بازرسی طبق دستورالعمل تجهیز |
عملیات حرارتی چگونه میتواند هندسه چرخدنده را تغییر دهد؟
در سختکاری، تنشهای باقیمانده از ساخت، اختلاف دمای بخشهای قطعه و تغییرات ساختاری میتوانند بر تغییر شکل اثر بگذارند. نتیجه ممکن است در سوراخ، سطح جانبی یا دندانهها دیده شود. مقدار و شکل این تغییر، به هندسه، متریال و مسیر فرایند وابسته است؛ همه قطعات رفتار یکسانی ندارند.
بااینحال، وجود اعوجاج باید با اندازهگیری نشان داده شود. اگر گزارش پیش از عملیات موجود نباشد، جداکردن سهم ماشینکاری اولیه، سختکاری و پرداخت دشوارتر است. جزئیات چرخه و کنترلهای فرایندی را در مقاله عملیات سمانته کردن و کنترل نتیجه آن ببینید.
پیش از بازکردن مجموعه، شرایط بروز صدا را ثبت کنید
برای بررسی صدای چرخدنده پس از عملیات حرارتی، شرایط مقایسه باید تا حد ممکن یکسان باشند. چهار مورد زیر را در برگه بررسی بنویسید:
- زمان شروع: صدا پس از کوره، پرداخت نهایی یا نصب مجدد تشخیص داده شده است؟
- شرایط کار: دور، بار، جهت گردش و وضعیت گرم یا سرد مجموعه چه بوده است؟
- تغییرات همزمان: آیا یاتاقان، روغن، شفت یا چرخدنده مقابل هم تعویض شده است؟
- سابقه قطعه: نقشه، شماره قطعه، گزارش بازرسی و سوابق ساخت در دسترس هستند؟
یک فایل صوتی با ذکر شرایط ضبط میتواند به مقایسه کمک کند. برای نتیجهگیری درباره منشأ صدا، بازرسی مجموعه نیز لازم است؛ در دستورالعملهای سازندگانی مانند SEW‑EURODRIVE، آسیب یاتاقان، نصب و وضعیت روغن هم در مسیر بررسی قرار دارند.
تاب چرخدنده و لنگی محوری را یکی ندانید
تاب چرخدنده اصطلاحی کارگاهی است که باید به مشخصه قابلاندازهگیری تبدیل شود. در کنترل لنگی محوری، تغییر قرائت ابزار روی سطح جانبی نسبت به محور مبنا بررسی میشود. این نتیجه میتواند از شکل سطح، جهت قرارگیری آن و نحوه نصب قطعه تأثیر بگیرد؛ بنابراین افزایش قرائت ساعت، بهتنهایی اثبات تاب ناشی از کوره نیست.
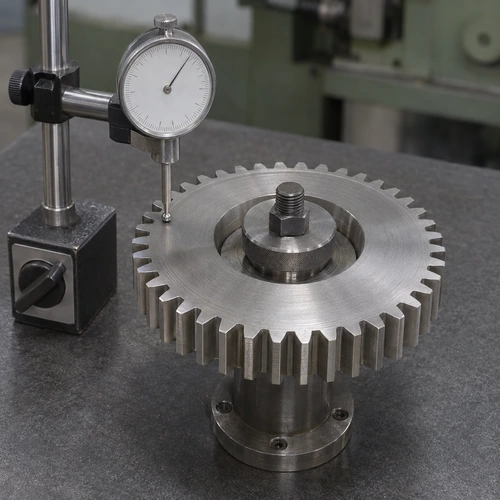
پیش از ثبت نتیجه، تمیزی سطوح تکیهگاهی، صحت فیکسچر و تکرارپذیری بستن قطعه را کنترل کنید. اندازهگیری ساعتی روی فیکسچر مناسب، پس از توقف محرک و با گردش کنترلشده انجام شود. حدود پذیرش را از نقشه بگیرید؛ یک عدد ثابت برای همه چرخدندهها معتبر نیست.
لنگی شعاعی، نشیمن و بکلش را کنار هم بررسی کنید
در بررسی لنگی چرخدنده، سطح اندازهگیری اهمیت دارد. کنترل سطح استوانهای توپی، وضعیت همان سطح را نسبت به مبنا نشان میدهد؛ از آن نمیتوان مستقیماً درباره لنگی دندانهها یا خطای گام نتیجه گرفت. سوراخ و نشیمن نیز باید با مبنای عملکرد قطعه تطبیق داده شوند.
بکلش یا لقی جانبی درگیری را هم مطابق مشخصات مجموعه کنترل کنید. تغییر نشیمن، فاصله محورها یا ضخامت دندانه میتواند شرایط درگیری را عوض کند. کمکردن دلخواه لقی، روش عمومی ساکتکردن گیربکس نیست؛ مقدار مناسب تابع طراحی و شرایط کار است.
برای مقایسه معتبر: مبنا، روش بستن، موقعیت اندازهگیری و مرحله ساخت را ثابت نگه دارید. اختلاف دو گزارش با شرایط متفاوت، لزوماً نشاندهنده تغییر خود قطعه نیست.
الگوی تماس دندانهها چه سرنخی میدهد؟
الگوی تماس دندانهها میتواند تماس نامتوازن یا تمرکز تماس نزدیک لبه را آشکار کند. در آزمون مناسب، لایه نازکی از ماده مخصوص کنترل تماس روی پهلوی دندانه قرار میگیرد و اثر تماس پس از گردش کنترلشده بررسی میشود. روش اجرا و معیار پذیرش باید با نوع چرخدنده هماهنگ باشند.
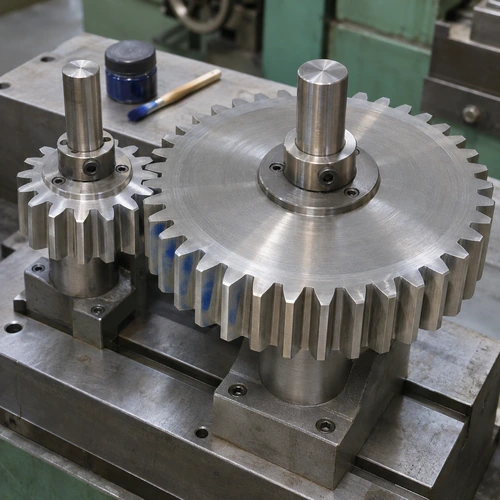
دیدن لکه آبی برای تعیین علت کافی نیست. شکل اثر را همراه همراستایی، هندسه و شرایط آزمون تفسیر کنید. تماس در بار کم نیز الزاماً همان وضعیت حین کار نیست؛ بارگذاری میتواند موقعیت و گستره تماس را تغییر دهد. برای هر طرح، از ساختن یک الگوی «خوب» یکسان پرهیز کنید.
پروفیل، گام و موجداری سطح دندانه را چگونه بررسی کنیم؟
وقتی کنترلهای اولیه علت را روشن نمیکنند، گزارش دقیق هندسه لازم میشود. خطای پروفیل چرخدنده، خطای مسیر دندانه و اختلاف گام، مشخصههای جداگانهاند. اندازهگیری باید با داده طراحی و اصلاحات عمدی دندانه مقایسه شود تا شکل طراحیشده، اشتباه تفسیر نشود.
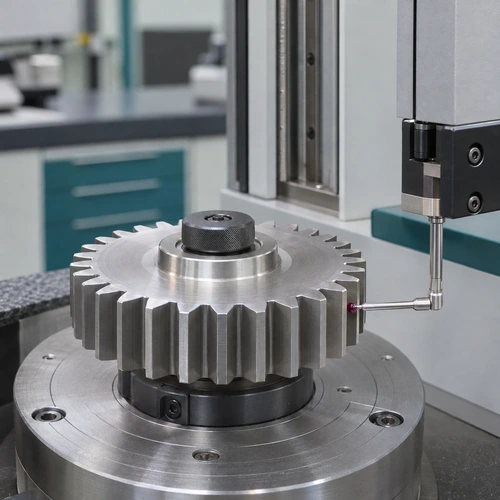
در بعضی موارد، بررسی موجداری و مؤلفههای تناوبی سطح هم لازم است. ابزارهای تحلیلی سازندگانی مانند Klingelnberg و Gleason برای ارتباطدادن انحرافهای سطح با رفتار صوتی به کار میروند. یک گزارش معمول ابعادی، بدون شناخت دامنه اندازهگیری، نباید بهعنوان تأیید کامل کمصدابودن قطعه تلقی شود.
اقدام اصلاحی را بر اساس کدام نتیجه انتخاب کنیم؟
برای رسیدگی به صدای چرخدنده پس از عملیات حرارتی، ابتدا علت قابلتکرار را پیدا کنید. اگر اشکال از بستن قطعه یا مونتاژ باشد، اصلاح دندانه مسئله اصلی را برطرف نمیکند. اگر انحراف هندسی تأیید شود، امکان اصلاح باید با نقشه و وضعیت قطعه بررسی شود.
- اشکال نصب: نشیمن، تکیهگاه و همراستایی طبق دستورالعمل تجهیز اصلاح و دوباره کنترل شوند.
- نیاز به پرداخت: مقدار برداشت با ابعاد نهایی، عمق لایه سختشده و خواص موردنیاز تطبیق داده شود.
- تغییر شکل تکرارشونده: سوابق ماده اولیه، ماشینکاری، چیدمان و عملیات برای نوبت بعد بازبینی شوند.
سنگزنی بیش از مقدار مجاز میتواند بخشی از لایه سختشده را حذف کند. تکرار خودسرانه عملیات حرارتی یا تغییر گرید هم تصمیم قابل اتکایی نیست. اگر بررسی به انتخاب متریال برسد، خانواده فولادهای سمانتاسیون باید بر اساس نیاز قطعه ارزیابی شود. پس از هر اصلاح، نتیجه هندسی و رفتار مجموعه را در شرایط مشخص دوباره ثبت کنید.
پرسشهای متداول عیبیابی صدای چرخدنده
آیا شروع صدا بعد از سختکاری، خرابی عملیات را ثابت میکند؟
خیر. زمان بروز، سرنخ است. گزارشهای قبل و بعد، وضعیت مونتاژ، پرداخت و اجزای همراه باید بررسی شوند تا سهم هر مرحله روشن شود.
آیا ساعت اندازهگیری برای تأیید کل هندسه دندانه کافی است؟
خیر. ساعت برای کنترل مشخصه و سطح تعریفشده مفید است. ارزیابی پروفیل، گام یا مسیر دندانه به روش و تجهیزات مناسب همان مشخصه نیاز دارد.
آیا بکلش صفر باعث حذف صدا میشود؟
خیر. لقی باید مطابق طراحی و شرایط کار باشد. تغییر آن برای کاهش صدا، بدون بررسی مجموعه، جای عیبیابی و کنترل تماس را نمیگیرد.
آیا صدای غیرعادی حتماً از خود دندانههاست؟
خیر. یاتاقانها، روانکاری، نصب و تکیهگاهها هم باید بررسی شوند. محدوده بررسی و اقدام بعدی را با دستورالعمل و شواهد همان تجهیز تعیین کنید.
برای تأمین متریال ساخت قطعه: گرید مصوب، نقشه، ابعاد خام و مدارک موردنیاز را اعلام کنید. شرایط عرضه یکی از گریدهای این خانواده در صفحه قیمت و خرید فولاد 1.6587 آمده است. تماس: 02166672793؛ ارسال مشخصات در واتساپ.