فولاد 1.6587 برای چرخدندههای پربار زمانی انتخاب مناسبی است که سطح دندانه و مغز قطعه، هر دو با شرایط کار هماهنگ باشند. دیدن نام این گرید روی نقشه، پایان بررسی متریال نیست؛ ابعاد چرخدنده، نوع بار و مسیر ساخت هم باید مشخص شوند. در این راهنمای مهندسی فولاد ابزار البرز، معیارهای تصمیمگیری را از انتخاب قطعه خام تا پذیرش نهایی مرور میکنیم.
برای نمونه، چرخدندهای که با بار نسبتاً یکنواخت کار میکند، با قطعهای که مرتب زیر ضربه و راهاندازی سنگین قرار میگیرد نیاز یکسانی ندارد. بهتر است پیش از انتخاب، معنای «پربار» را در همان تجهیز روشن کنیم؛ صرف بزرگبودن قطعه یا توان موتور، مشخصات کامل بارگذاری را نشان نمیدهد.
پیش از انتخاب متریال چرخدنده چه چیزهایی مشخص شوند؟
انتخاب را از نقشه و شرایط سرویس شروع کنید. جدول زیر کمک میکند اطلاعات طراحی، ساخت و بازرسی در یک مسیر قرار بگیرند؛ تأیید ظرفیت باربری همچنان به محاسبات چرخدنده و الزامات تجهیز نیاز دارد.
| معیار | اطلاعات لازم | هدف بررسی |
|---|---|---|
| بارگذاری | گشتاور، دور، ضربه و چرخه کاری | بررسی خمش دندانه و دوام سطح تماس |
| هندسه | مدول، پهنا، ضخامت طوقه و توپی | شناخت مقاطع مؤثر در ساخت و سختکاری |
| خواص هدف | سختی سطح، خواص مغز و عمق لایه | تعریف خروجی موردنیاز عملیات |
| ماده اولیه | گرید، حالت تحویل و مشخصات ذوب | تطبیق متریال با مدارک پروژه |
| پرداخت نهایی | تلرانس و مقدار سنگزنی | هماهنگی ابعاد نهایی با لایه سختشده |
| پذیرش | آزمونها، محل اندازهگیری و حدود مجاز | تحویل قطعه با نتیجه قابل ارزیابی |
چرا این گرید برای چرخدندههای تحت بار بررسی میشود؟
فولاد 18CrNiMo7-6 با شماره متریال 1.6587، در خانواده فولادهای سمانتاسیون آلیاژی کروم، نیکل و مولیبدن قرار دارد. سازندهای مانند Saarstahl آن را برای قطعات دندهای سنگین و تحت تنش بالا، با نیاز به چقرمگی معرفی میکند. بنابراین موضوع فقط سختشدن سطح نیست؛ مغز قطعه نیز باید پشتیبانی مناسبی از دندانه داشته باشد.
در این کاربرد، مقاومت خمشی ریشه دندانه و دوام سطح تماس باید جداگانه بررسی شوند. ممکن است یک انتخاب از نظر سطح قابلقبول باشد، اما برای بارگذاری قطعه کافی نباشد. برای شناخت سایر اعضای این خانواده، دسته فولادهای سمانتاسیون را ببینید؛ مقایسه نهایی باید بر پایه نیاز همان چرخدنده انجام شود.
سختیپذیری فولاد 1.6587 با سختی سطح چه تفاوتی دارد؟
سختیپذیری فولاد 1.6587 را نباید با یک عدد سختی سطح برابر گرفت. سختی، نتیجه اندازهگیری در محل مشخص است؛ سختیپذیری به توان متریال برای تشکیل ساختار سخت در شرایط سردکردن مربوط میشود. آزمون ژومینی یکی از روشهای ارزیابی این رفتار است.
در مقطع ضخیم، شرایط سردشدن مغز با سطح متفاوت است. به همین دلیل، سختی بالای دندانه بهتنهایی نشان نمیدهد که مرکز قطعه نیز خواص موردنیاز را دارد. اگر در مشخصات متریال، باند سختیپذیری خواسته شده باشد، مدارک همان بار باید با آن تطبیق داده شوند.
سه مشخصه را جدا ثبت کنید: سختی سطح، عمق مؤثر لایه و خواص مغز. هیچکدام بهتنهایی جای دو مورد دیگر را نمیگیرد. محدوده هر مشخصه و محل ارزیابی آن باید در نقشه یا دستورالعمل پذیرش روشن باشد.
اثر ابعاد و شکل چرخدنده بر انتخاب چیست؟
برای بررسی فولاد 1.6587 برای چرخدندههای پربار، تنها قطر بیرونی را ننویسید. پهنای دندانه، ضخامت طوقه، ابعاد توپی و تغییرات مقطع هم مهماند. دو قطعه با قطر یکسان ممکن است توزیع جرم و رفتار متفاوتی در عملیات حرارتی داشته باشند.
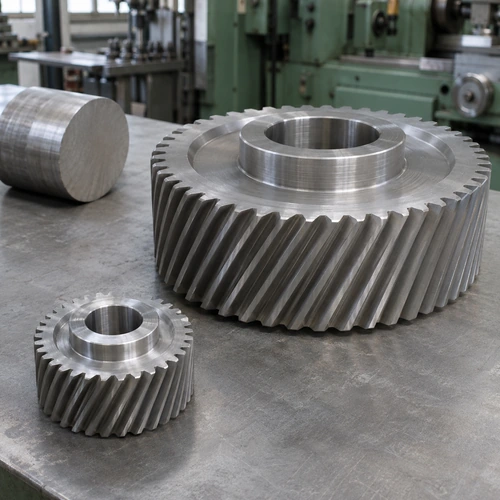
جدولهای خواص مکانیکی سازندگان نیز معمولاً شرایط آزمون و اندازه نمونه دارند. انتقال عدد مربوط به یک مقطع کوچک به توپی ضخیم، بدون بررسی معتبر نیست. در قطعه جایگزین، نقشه اصلی را با نمونه فرسوده تطبیق دهید؛ سایش یا تعمیر قبلی میتواند اندازههای نمونه را تغییر داده باشد.
حالت تحویل و پاکیزگی فولاد چه نقشی دارند؟
قبل از برادهبرداری، حالت تحویل ماده اولیه را مشخص کنید. وضعیت آنیل یا سایر حالتهای توافقشده، مبنای انتخاب ابزار و برنامه ساخت است. عدد سختی ماده خام را نیز بهعنوان سختی نهایی دندانه گزارش نکنید.
در دیتاشیت Ovako برای این گرید، گونههایی با الزامات متفاوت پاکیزگی و گوگرد معرفی شدهاند. این تفاوت میتواند در رفتار ماشینکاری و خواص خستگی اهمیت داشته باشد؛ پس همه محمولههای دارای یک نام گرید را از هر نظر یکسان فرض نکنید. الزامات پاکیزگی، آزمون داخلی و ردیابی شماره ذوب را متناسب با حساسیت قطعه تعیین کنید.
ماشینکاری و اضافهتراش را پیش از سختکاری هماهنگ کنید
در ساخت چرخدنده پربار، وضعیت متریال، روش دندانهزنی و مرحله پرداخت نهایی باید با هم هماهنگ باشند. برای مسیرهایی که دندانهزنی اولیه پیش از سختکاری انجام میشود، کیفیت بستن قطعه، مبنای اندازهگیری و سلامت ابزار را از ابتدا کنترل کنید.
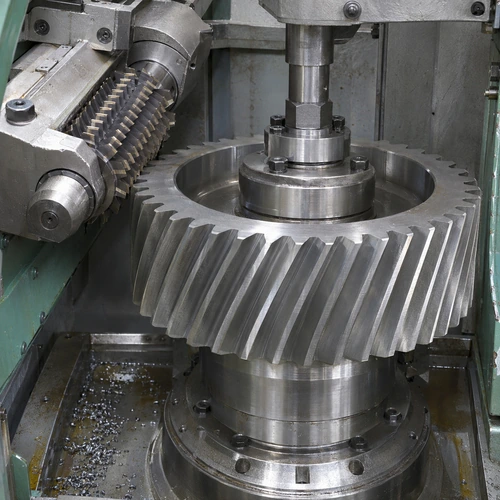
اگر سنگزنی پس از سختکاری در برنامه است، مقدار برداشت را پیش از عملیات مشخص کنید. برداشت زیاد میتواند بخشی از لایه سختشده را حذف کند. بنابراین عمق لایه موردنیاز در قطعه نهایی باید با اضافهتراش هماهنگ باشد؛ بزرگترگرفتن دلخواه خام، جای برنامهریزی این مرحله را نمیگیرد.
عمق لایه و تغییر شکل؛ دو محدودیت مهم ساخت
عمق لایه سمانته، عدد ثابت و ذاتی این گرید نیست. عمق هدف باید برای قطعه تعیین شود و تفاوت «عمق کل» با «عمق مؤثر» روشن باشد. وقتی نمونه شاهد برای آزمون در نظر گرفته میشود، نمایندگی آن از جنس و مقطع قطعه نیز اهمیت دارد.
روش کربندهی و کوئنچ بر کنترل فرایند اثر دارند. سمانتاسیون کمفشار در برخی کاربردها امکان کنترل مناسبتر یکنواختی لایه و تغییر ابعاد را فراهم میکند، اما انتخاب روش به تجهیزات و مشخصات قطعه وابسته است. کاهش اعوجاج، به معنی حذف نیاز به اندازهگیری پس از عملیات نیست.
در این مقاله، تمرکز بر تصمیمهای مربوط به همین گرید است. برای مراحل اجرا و کنترل چرخه، راهنمای فرایند عملیات سمانته کردن فولاد را مطالعه کنید.
کنترل کیفیت چرخدنده پس از ساخت چگونه انجام شود؟
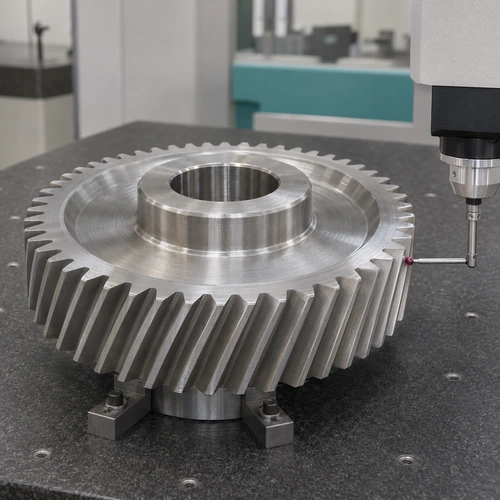
انتخاب فولاد 1.6587 برای چرخدندههای پربار زمانی کامل میشود که معیارهای پذیرش قطعه هم روشن باشند. کنترل کیفیت چرخدنده باید هم خواص متریال و هم هندسه نهایی را پوشش دهد. گزارش اندازهگیری پروفیل یا گام، گزارش سختی نیست. از طرف دیگر، نتیجه قابلقبول سختی نیز دقت هندسی دندانهها را تأیید نمیکند.
| گروه کنترل | موضوع بررسی | نتیجه موردنیاز |
|---|---|---|
| متریال | گواهی، شماره ذوب و حالت تحویل | ردیابی ماده اولیه تا قطعه |
| عملیات حرارتی | سختی سطح و مغز، عمق لایه و ساختار | تطبیق خواص با الزامات نقشه |
| هندسه دندانه | پروفیل، مسیر دندانه، گام و لنگی | گزارش ابعادی پس از پرداخت |
| سلامت نهایی | ترک یا آسیب سطحی و پرداخت، طبق برنامه آزمون | پذیرش بر اساس روش و حدود مصوب |
پیش از تحویل، مبنای هندسی، ابزار اندازهگیری و نواحی کنترلشده را در گزارش مشخص کنید. برای سریسازی نیز نتیجه نمونه اولیه را ثبت کنید تا تصمیم درباره ادامه تولید، بر پایه خروجی واقعی ساخت باشد.
پرسشهای متداول انتخاب فولاد چرخدنده پربار
آیا این فولاد برای هر چرخدنده بزرگی مناسب است؟
تناسب آن به بار، شکل مقطع، خواص هدف و توان اجرای فرایند بستگی دارد. نام گرید یا قطر بیرونی، بهتنهایی ظرفیت باربری و کیفیت قطعه را تعیین نمیکند.
آیا سختی سطح، وضعیت مغز را مشخص میکند؟
خیر. ارزیابی مغز به مشخصات و آزمون مربوط به همان بخش نیاز دارد. محل اندازهگیری و حدود پذیرش سطح و مغز باید جداگانه تعریف شوند.
آیا افزایش عمق سمانتاسیون همیشه مفید است؟
عمق باید با طراحی دندانه، خواص هدف و برداشت نهایی هماهنگ باشد. افزایش دلخواه آن جای تعیین مشخصات فنی و تأیید نتیجه عملیات را نمیگیرد.
برای بررسی متریال چه اطلاعاتی آماده کنیم؟
نقشه قطعه، ابعاد خام و نهایی، نوع بار، خواص موردنیاز، حالت تحویل، برنامه پرداخت و مدارک پذیرش را کنار هم قرار دهید تا درخواست مبهم نباشد.
برای بررسی تأمین متریال: مشخصات نقشه و ابعاد خام را همراه مقدار سفارش اعلام کنید. شرایط عرضه در صفحه قیمت و خرید فولاد 1.6587 آمده است. تماس: 02166672793؛ ارسال مشخصات در واتساپ.