جدول عیبیابی علت شکست مته؛ از نشانه تا اقدام اصلاحی
علت شکست مته را باید در کنار جنس قطعه، وضعیت ابزار و شرایط سوراخکاری بررسی کرد. گاهی قطعه در گیره جابهجا میشود؛ گاهی براده در شیار گیر میکند یا مته با لنگی میچرخد. تعویض ابزار بدون پیدا کردن این مشکلها، ممکن است فقط شکست بعدی را عقب بیندازد.
این راهنمای مهندسی فولاد ابزار البرز به عیبیابی سوراخکاری فلز اختصاص دارد. ابتدا نشانهها را در جدول پیدا کنید و سپس هفت عامل اصلی را بخوانید. هر نشانه یک سرنخ است؛ تشخیص نهایی به بررسی دستگاه، ابزار و قطعه نیاز دارد.
| نشانه | علت محتمل | چه چیزی بررسی شود؟ |
|---|---|---|
| لرزش هنگام ورود | مهار ضعیف، سطح نامنظم یا بیرونزدگی زیاد ابزار | گیره، تکیهگاه قطعه و طول آزاد مته |
| سایش بیشتر یک لبه | لنگی یا تیزکاری نامتقارن | نصب ابزار، شعاعیزدن و تقارن لبهها |
| گیرکردن در عمق سوراخ | انباشت براده یا نامناسببودن چرخه | شیار، عمق مجاز ابزار و خروج براده |
| افت برندگی و داغشدن | سرعت نامناسب، سایش یا کمبود سیال | دادهٔ برش و رسیدن سیال به محل تماس |
| لبپریدگی نوک | بار زیاد، ناپایداری یا هندسه نامناسب | پیشروی، لبهٔ ابزار و نحوهٔ شروع سوراخ |
| شکست نزدیک خروج | گیرکردن مته هنگام عبور از انتهای قطعه | شرایط خروج، تکیهگاه و برنامهٔ پیشروی |
۷ عامل اصلی شکست مته در سوراخکاری فلز
برای بررسی علت شکست مته، زمان وقوع خرابی را ثبت کنید: ابتدای سوراخ، در عمق یا هنگام خروج. سپس شرایط زیر را بهترتیب بررسی کنید؛ از تغییر همزمان چند تنظیم خودداری کنید تا اثر هر اصلاح مشخص بماند.
۱. مهار ضعیف قطعه و تکیهگاه نامناسب
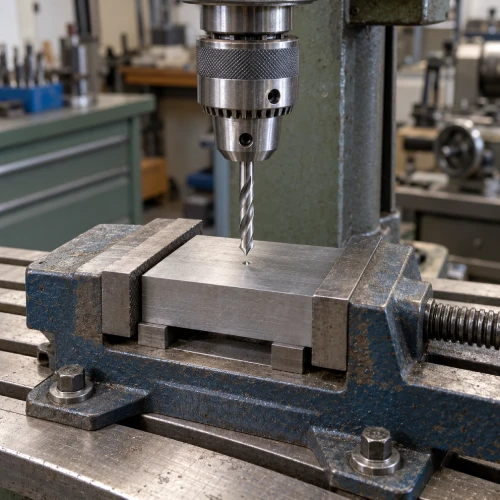
حرکت قطعه، بار برش را ناپایدار میکند. گیره باید قطعه را محکم نگه دارد و زیر آن تکیهگاه مناسب وجود داشته باشد. در ورق یا قطعات کمضخامت، خمشدن زیر فشار نیز مهم است. پیش از شروع، بستهای گیره و مسیر خروج مته را بررسی کنید؛ قطعهٔ کوچک را با دست نگه ندارید.
۲. لنگی مته و نصب نادرست در سهنظام
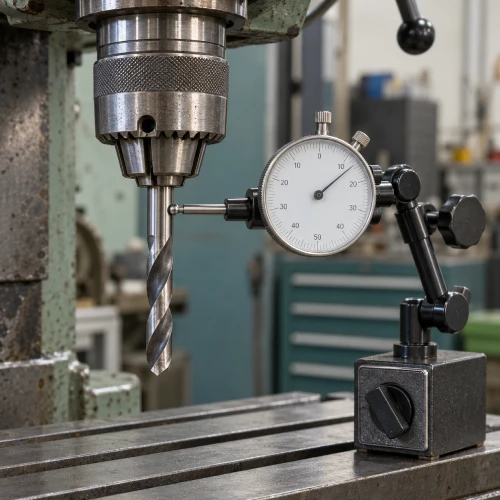
وقتی مته هممحور نمیچرخد، دو لبه بار یکسانی تحمل نمیکنند. ساق و محل اتصال را تمیز کنید، سلامت نگهدارنده را بررسی کنید و لنگی را طبق روش سازنده اندازه بگیرید. حد مجاز به نوع و قطر ابزار وابسته است. برای سنجش روی ساق، نوک ساعت باید با سطح صاف تماس داشته باشد؛ شیار مارپیچ مرجع این اندازهگیری نیست.
۳. کندی لبه، تیزکاری نامتقارن یا هندسه نامناسب
لبهٔ کند برای برش به نیروی بیشتری نیاز دارد. تیزکاری با طول یا زاویهٔ نابرابر لبهها نیز میتواند کیفیت سوراخ را پایین بیاورد. وضعیت نوک، گوشهها و زاویهٔ آزاد را بررسی کنید. یک زاویهٔ نوک ثابت برای همهٔ فلزات و همهٔ متهها مناسب نیست؛ در صورت آسیب، تیزکاری تخصصی یا تعویض ابزار را طبق دستور سازنده انجام دهید.
نوع ابزار باید با جنس و سختی قطعه هماهنگ باشد. برای شناخت تفاوت متریال ابزار، مقالهٔ مقایسه گریدهای فولاد تندبر را ببینید؛ اینجا تمرکز بر رفع خرابی فرایند است.
۴. سرعت و پیشروی نامتناسب با ابزار و قطعه
دور زیاد میتواند حرارت و سایش را افزایش دهد؛ پیشروی زیاد نیز بار وارد بر ابزار را بالا میبرد. پیشروی بسیار کم هم همیشه راهحل نیست و ممکن است برش مؤثر را به مالش تبدیل کند. سرعت برش و پیشروی را از دادههای سازندهٔ همان مته و همان گروه متریال انتخاب کنید، سپس نتیجه را در محدودهٔ مجاز اصلاح کنید.
۵. گیرکردن براده در شیارهای مته
انباشت براده، حرکت ابزار و مسیر خروج تراشه را محدود میکند. صدای غیرعادی، افزایش بار و اختلال در خروج براده را نادیده نگیرید. هندسهٔ شیار، جنس قطعه، پیشروی و سیال برش بر شکل و خروج براده اثر دارند. تخلیه براده را طبق چرخهٔ مناسب ابزار مدیریت کنید؛ کاهش پیشروی بهتنهایی ممکن است شکل براده را بهتر نکند.
۶. عمق زیاد، طول آزاد مته و ورود یا خروج نامناسب
با افزایش عمق، مسیر خروج براده طولانیتر میشود. در عین حال، بیرونزدگی اضافی ابزار پایداری را کم میکند. طول مته را متناسب با عمق و دسترسی انتخاب کنید و از کوتاهترین ابزار مناسب استفاده کنید. روی سطح شیبدار یا نامنظم، نحوهٔ شروع سوراخ اهمیت دارد؛ پیشسوراخ یا نقطهزنی نیز باید با هندسهٔ مته سازگار باشد.
در سوراخ عبوری، شرایط لحظهٔ خروج را جداگانه بررسی کنید. در سوراخ کور، عمق نوک و فضای موردنیاز ابزار را در برنامه لحاظ کنید تا ابزار به کف برخورد نکند. زمان یا فاصلهٔ خروج دورهای برای همهٔ متهها یکسان نیست؛ بعضی ابزارهای مخصوص سوراخ عمیق برای چرخهٔ بدون خروج مکرر طراحی شدهاند.
۷. نرسیدن سیال برش به محل تماس مته و قطعه
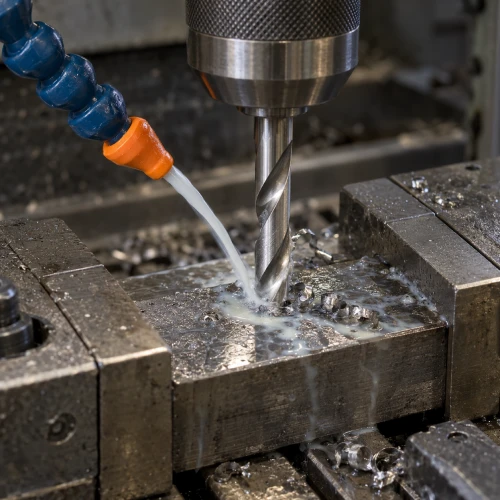
وجود سیال روی میز دستگاه کافی نیست؛ جریان باید به ناحیهٔ برش برسد. جهت نازل، گرفتگی مسیر، فیلتر و دبی را بررسی کنید. نوع سیال و غلظت آن را مطابق توصیهٔ سازندهٔ سیال و ابزار تنظیم کنید. افزایش بیحساب غلظت یا استفاده از یک مایع برای تمام فلزات، جای بررسی شرایط فرایند را نمیگیرد.
دور مته و پیشروی سوراخکاری چگونه تنظیم شوند؟
برای تشخیص علت شکست مته، عدد دور دستگاه را همراه قطر ابزار بررسی کنید. دور یکسان برای دو قطر متفاوت، سرعت برش یکسانی ایجاد نمیکند. پس از انتخاب سرعت برش از جدول سازنده، دور و سرعت پیشروی از روابط زیر محاسبه میشوند:
D قطر مته برحسب میلیمتر، Vc سرعت برش برحسب متر بر دقیقه و n دور بر دقیقه است. fn پیشروی برحسب میلیمتر در هر دور و Vf سرعت پیشروی برحسب میلیمتر در دقیقه است.
مثال محاسباتی: اگر جدول سازنده برای شرایط مشخص، سرعت برش 20 m/min را تعیین کند، برای متهٔ 10 mm دور محاسباتی حدود 637 rpm میشود. این عدد صرفاً مثالِ تبدیل است، نه سرعت پیشنهادی برای همهٔ فولادها.
چکلیست جلوگیری از شکستن مته پیش از شروع کار
- قطعه: جنس، سختی، ضخامت و کور یا عبوری بودن سوراخ مشخص باشد.
- ابزار: نوع، قطر، طول قابلاستفاده و وضعیت لبه با عملیات تطبیق داده شود.
- نصب: مهار، نگهدارنده، لنگی و طول آزاد ابزار کنترل شود.
- برنامه: دور، پیشروی، عمق و چرخه با دستور همان ابزار هماهنگ باشد.
- سیال: رسیدن جریان به محل برش و امکان خروج براده بررسی شود.
- آزمون: نتیجهٔ اولین سوراخ، کیفیت سطح و تغییر بار ثبت شود.
برای ثبت خرابی، یک برگهٔ ساده بسازید: قطر و نوع مته، جنس قطعه، عمق، دور، پیشروی، سیال، تعداد سوراخ سالم و محل شکست. پس از هر اصلاح، همان اطلاعات را ثبت کنید. این روش کمک میکند نتیجهٔ تغییر ابزار یا تنظیم دستگاه قابلمقایسه باشد.
اگر مته شکست: دستگاه را متوقف و پیش از دسترسی به ابزار، آن را مطابق دستور ایمنی دستگاه ایمن کنید. برای ادامهٔ کار، فقط متهٔ جدید نصب نکنید؛ قطعه، نگهدارنده و مسیر سوراخ را هم بررسی کنید. براده و قطعهٔ شکسته را با دست از کنار ابزار در حال حرکت خارج نکنید.
پرسشهای متداول دربارهٔ علت شکست مته
چرا متهٔ نو هم هنگام سوراخکاری فولاد میشکند؟
نو بودن ابزار، مهار ضعیف، لنگی، بار زیاد یا گرفتگی براده را برطرف نمیکند. ابتدا زمان شکست و شرایط نصب را بررسی کنید؛ سپس تناسب ابزار با جنس و سختی قطعه را بسنجید.
آیا کمکردن دور همیشه از شکستن مته جلوگیری میکند؟
خیر. دور و پیشروی باید با هم و در محدودهٔ توصیهشده تنظیم شوند. اگر مشکل، مهار قطعه یا انباشت براده باشد، کاهش دور بهتنهایی آن را رفع نمیکند.
برای تخلیه براده، مته را هر چند ثانیه بیرون بیاوریم؟
زمان ثابت و عمومی وجود ندارد. نوع مته، عمق، جنس قطعه و روش خنککاری تعیینکنندهاند. چرخهٔ خروج دورهای یا بدون خروج را از توصیهٔ سازندهٔ همان ابزار انتخاب کنید.
آیا رنگ براده، سوختن مته را قطعی نشان میدهد؟
خیر. رنگ به جنس و شرایط برش هم وابسته است. آن را همراه وضعیت لبه، کیفیت سوراخ، صدای کار و تنظیمات بررسی کنید؛ تغییر رنگ بهتنهایی تشخیص قطعی نیست.
آیا تعویض فولاد ابزار، مشکل شکست مته را حل میکند؟
گاهی انتخاب متریال اهمیت دارد؛ اما تغییر گرید بدون اصلاح فرایند، نتیجهٔ تضمینشدهای ندارد. هنگام ساخت ابزار اختصاصی، جنس قطعه، نقشه و شرایط کار را با ابزارساز بررسی کنید.
منابع فنی و راهنمای مطالعه
- Norseman؛ عیبیابی متههای مارپیچ تندبر
- Presto؛ هندسهٔ لبه، تکیهگاه و خرابی هنگام خروج مته
- Guhring؛ جدول علت و اقدام اصلاحی در سوراخکاری
- Sandvik Coromant؛ سایش و عیبیابی ابزار سوراخکاری
- Sandvik Coromant؛ براده، سیال و دادههای برش
- Sandvik Coromant؛ سوراخکاری سطوح نامنظم
- Sandvik Coromant؛ روابط محاسبات سوراخکاری در سیستم متریک
- OSG؛ نمونهٔ متهٔ مخصوص سوراخ عمیق با چرخهٔ بدون خروج مکرر
بخشی از منابع به ابزارهای کاربیدی یا سریهای خاص مربوط است؛ دادههای عددی آنها نباید مستقیم به هر متهٔ تندبر تعمیم داده شود. تصاویر مقاله بازسازی آموزشیاند و عکس کارگاه مجموعه نیستند.