تمپر فولاد ابزاری یا عملیات برگشت، مرحلهای پس از سختکاری است که برای تنظیم خواص و کاهش تردی انجام میشود. انتخاب آن با یک عدد دما تمام نمیشود؛ زمان نگهداری، تعداد دفعات، سردکردن بین مراحل و وضعیت واقعی قطعه هم اهمیت دارند. در این راهنمای مهندسی فولاد ابزار البرز، مسیر انتخاب چرخه و کنترل نتیجه را مرور میکنیم.
هدف، رسیدن به ترکیب مناسب سختی و چقرمگی برای کاربرد ابزار است. دو قطعه با سختی نهایی یکسان ممکن است بهعلت تفاوت مسیر عملیات، ساختار و عملکرد متفاوتی داشته باشند. بنابراین پذیرش فرایند را فقط به یک قرائت سختی محدود نکنید. [۱]
تمپر فولاد ابزاری را چگونه برنامهریزی کنیم؟
پیش از تنظیم کوره، گرید دقیق، سازنده، سابقه سختکاری، ابعاد مؤثر و خواص موردنیاز را مشخص کنید. جدول زیر برای تنظیم برگه فرایند است؛ مقادیر اجرایی باید از راهنمای همان محصول و دستورالعمل تأییدشده گرفته شوند.
| متغیر | چه چیزی ثبت شود؟ | خطای رایج |
|---|---|---|
| هویت فولاد | گرید، سازنده، شماره ذوب و حالت قطعه | استفاده از دستور گرید مشابه |
| خواص هدف | بازه سختی و الزامات عملکردی ابزار | فرض اینکه بیشترین سختی همیشه بهتر است |
| دما | مقدار انتخابی و محدوده مجاز فرایند | خواندن نمودار بدون توجه به شرایط آن |
| زمان | مبنای شروع و مدت نگهداری هر مرحله | شمارش زمان از لحظه بارگذاری |
| تعداد دفعات | چرخههای مستقل و سردکردن بین آنها | جایگزینی چند مرحله با یک مرحله طولانی |
| کنترل نهایی | روش آزمون، نقاط سنجش و حدود پذیرش | پذیرش کل فرایند با یک عدد سختی |
شروع تمپر پس از کوئنچ باید طبق راهنمای سازنده و بدون تأخیر غیرضروری باشد؛ شرط شروع مرحله اول را با سردکردن بین مراحل اشتباه نگیرید. [۶] در برنامه تمپر فولاد ابزاری، ارتباط نمونه، بار کوره و گزارشها را حفظ کنید. اگر قرار است نتیجه دو بار تولید مقایسه شود، نام گرید بهتنهایی کافی نیست؛ تغییر ابعاد، بارگذاری یا شرایط سختکاری را نیز ثبت کنید.
دمای تمپر را از کدام نمودار انتخاب کنیم؟
دمای تمپر را از نمودار محصول مشخص و با توجه به سختی هدف انتخاب کنید. دمای آستنیته پیشین، روش سردکردن، مدت نگهداری و اندازه نمونهای که منحنی از آن به دست آمده، بر تفسیر نمودار اثر دارند. منحنی آزمایشگاهی را تضمین نتیجه هر ابزار با هر ابعادی ندانید. [۲]
برای نمونه، در بروشور Uddeholm Orvar Supreme شرایط نمونه و چرخه نمودار درج شده و سازنده توضیح میدهد که ابعاد واقعی ابزار و پارامترهای عملیات میتوانند سختی حاصل را تغییر دهند. انتخاب نقطه روی منحنی باید همراه بررسی محدودیتهای همان دیتاشیت باشد. [۲]
چرا تمپر همیشه باعث افت سختی نمیشود؟
در بعضی فولادهای ابزاری پرآلیاژ، سختشدن ثانویه رخ میدهد؛ بنابراین رابطه دما و سختی الزاماً یک خط نزولی ساده نیست. سازنده BÖHLER K110 نیز به قله سختی ثانویه این محصول اشاره میکند. برای تمپر فولاد ابزاری نباید فرض کرد هر افزایش دما، حتماً افت یکنواخت سختی یا افزایش یکنواخت چقرمگی ایجاد میکند. [۳]
چیدمان بار چگونه بر اجرای چرخه اثر میگذارد؟
کوره باید برای محدوده کاری و شرایط فرایند مناسب باشد. در کوره گردشهوا، طراحی مسیر جریان و چیدمان بار را جدی بگیرید. مشخصات یکنواختی اعلامشده سازنده، به شرایط تعریفشده تجهیز مربوط است و صرف مشاهده فن یا سینی، یکنواختی دمای همه قطعات را اثبات نمیکند. [۴]
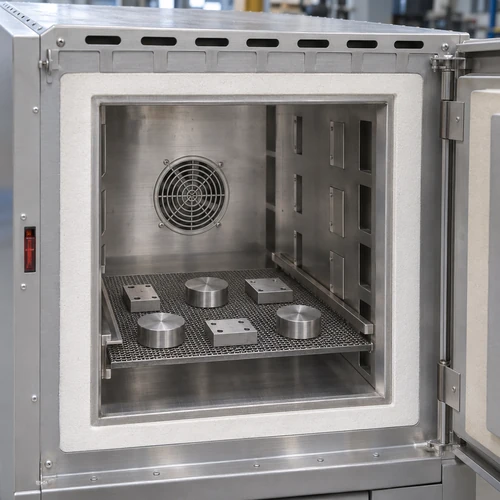
بار را مطابق ظرفیت و دستور تجهیز بچینید و آرایش آن را برای مقایسههای بعدی ثبت کنید. کنار هم گذاشتن قطعات با ضخامتهای بسیار متفاوت، نیاز به بررسی زمان رسیدن بخشهای مختلف به دمای موردنظر را بیشتر میکند. فاصله مناسب، ارتفاع مجاز و نوع سینی را از دستور بارگذاری بگیرید؛ یک فاصله ثابت برای همه کورهها معتبر نیست.
زمان نگهداری را از کل زمان حضور در کوره جدا کنید
زمان نگهداری تمپر را از زمان گرمشدن بار جدا کنید. رسیدن نمایشگر کوره به مقدار تنظیمی، بهتنهایی رسیدن مغز قطعه به همان دما را نشان نمیدهد. مبنای شروع نگهداری باید در دستور فرایند مشخص باشد و با ابعاد، چیدمان بار و شواهد دمایی سازگار بماند. [۱]
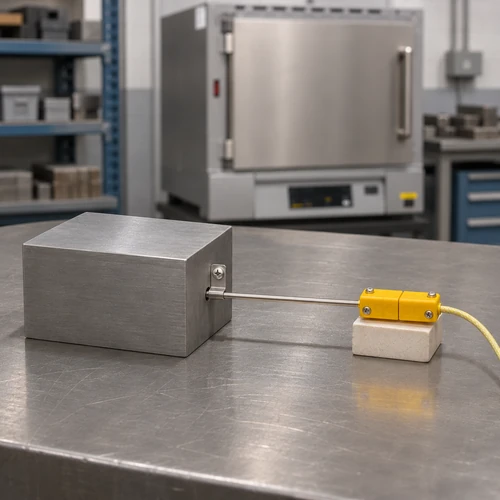
برای پایش دمای فلز میتوان طبق روش مناسب از نمونه آمادهشده و ترموکوپل استفاده کرد. محل نوک حسگر، عمق نصب و اتصال آن باید با نقطه موردنظر هماهنگ باشد. یک نمونه کوچک با پاسخ حرارتی متفاوت، خودکار نماینده مغز ابزار بزرگ نیست. این روش نیز به معنی سوراخکردن دلخواه قطعه تولیدی نیست. [۵]
مثال مشخص: بروشور Uddeholm Sverker 21 حداقل دو ساعت نگهداری در دما را برای تمپر این محصول ذکر میکند. این عدد دستور عمومی تمام فولادها و ضخامتها نیست؛ زمان نگهداری تمپر را با مدت گرمشدن، سردشدن و کل چرخه یکسان نگیرید. [۶]
چرا تمپر چندمرحلهای را با یک نگهداری طولانی جایگزین نکنیم؟
در تمپر چندمرحلهای، سردشدن بین مراحل بخشی از مسیر تغییر ساختار است. در برخی فولادها، بخشی از آستنیت باقیمانده هنگام سردشدن پس از مرحله اول به مارتنزیت تازه تبدیل میشود؛ مرحله بعد برای تمپر این ساختار تازه اهمیت دارد. طولانیکردن مرحله اول، معادل تکرار این مسیر نیست. [۱]
در راهنمای Sverker 21، دو مرحله با سردکردن میانی تا دمای محیط آمده است. در بروشور K110، برای تمپر در بالای قله سختی ثانویه، حداقل سه بار توصیه شده است. تفاوت این دستورها نشان میدهد تعداد دفعات را باید از راهنمای همان محصول و شرایط انتخابی برداشت کرد. [۳، ۶]
در برگه عملیات بنویسید: دما و مدت هر مرحله، مبنای شروع نگهداری، روش سردکردن و شرط آغاز مرحله بعد. «دو بار تمپر شد» بدون این جزئیات، گزارش کاملی نیست.
سختی پس از تمپر را چگونه کنترل کنیم؟
سختی پس از تمپر را پس از سردشدن و با روش مشخص بررسی کنید. در آزمون راکول، آمادهسازی سطح، تکیهگاه پایدار، مقیاس مناسب و محل فرورفتگی بر اعتبار قرائت اثر دارند. سطح پوستهدار یا استقرار نامناسب میتواند مقایسه نتایج را مخدوش کند. [۷]
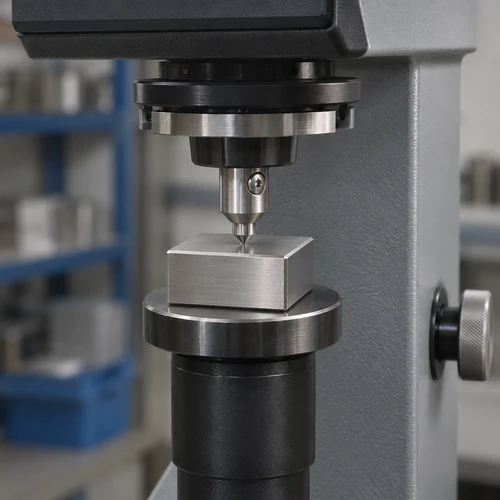
نقاط و تعداد اندازهگیری را طبق نقشه و برنامه کنترل تعیین کنید. گزارش را به شناسه قطعه و بار کوره متصل نگه دارید و روش، مقیاس و وضعیت سطح را ثبت کنید. اگر چقرمگی یا پایداری ابعادی الزام است، کنترلهای مربوط را جداگانه دنبال کنید.
اگر سختی خارج از محدوده بود، از کجا بررسی کنیم؟
پیش از اصلاح چرخه، اعتبار اندازهگیری، هویت متریال، سوابق سختکاری و نمودار واقعی کوره را بررسی کنید. افزایش یا کاهش خودسرانه دما بر اساس یک قرائت، ممکن است مسئله اصلی را پنهان کند. اقدام اصلاحی باید به علت محتمل و محدودیتهای همان محصول متصل باشد.
- نتیجه غیرمنتظره است: آمادهسازی سطح و صحت آزمون را دوباره کنترل کنید.
- اختلاف بین قطعات دیده میشود: محل قطعه در بار و سوابق دمایی را مقایسه کنید.
- سختی مطلوب است ولی ابزار زود میشکند: ساختار، هندسه و شرایط کار را نیز بررسی کنید.
در انتخاب متریال نیز مشخصات محصول را جدا از چرخه عملیات ببینید. برای مثال، هنگام سفارش فولاد 1.2379 یا SPK-NL، سازنده و حالت تحویل را مشخص کنید؛ نام گرید بهتنهایی برنامه اجرایی نیست. تفاوت آمادهسازی اولیه را در مقاله عملیات آنیل فولاد ابزاری بخوانید.
برای استعلام متریال ابزار: در بررسی گزینههای فولاد ابزاری سردکار، گرید، ابعاد، حالت تحویل و خواص نهایی موردنیاز را اعلام کنید. برنامه تمپر فولاد ابزاری باید با دیتاشیت سازنده و شرایط واقعی قطعه تطبیق داده شود.
پرسشهای متداول
آیا یک دما برای تمپر تمام فولادهای ابزاری مناسب است؟
خیر. ترکیب، سابقه سختکاری، خواص هدف و محدودیتهای محصول اهمیت دارند. برای انتخاب دما، نمودار همان محصول و دستورالعمل تأییدشده ملاک باشند.
آیا بیشترشدن زمان، جای مرحله دوم تمپر را میگیرد؟
خیر. وقتی چرخه به سردکردن میانی و تمپر مجدد نیاز دارد، نگهداری پیوسته طولانی همان تغییرات ساختاری را ایجاد نمیکند.
آیا عدد سختی مناسب، موفقیت کامل عملیات را ثابت میکند؟
خیر. قرائت سختی یکی از کنترلهاست. انطباق مسیر فرایند و الزامات دیگری مانند ابعاد، سلامت قطعه و چقرمگی نیز باید بررسی شوند.