آزمون اولتراسونیک فولاد قالبسازی برای بررسی ناپیوستگیهای داخلی بلوک یا مقطع فولادی به کار میرود؛ اما عبارت «تست شده» بدون گزارش قابلردیابی، محدوده بازرسی و معیار پذیرش، اطلاعات کاملی به قالبساز نمیدهد. منظور از فولاد قالبسازی، متریال مورد استفاده برای ساخت قالب صنعتی است، نه یک گرید مشخص. در این راهنمای مهندسی فولاد ابزار البرز، روش خواندن گزارش و ارزیابی حدود نتیجه را مرور میکنیم.
در تولید فولادهای قالب، بازرسی داخلی یکی از کنترلهای کیفیت است؛ سازندگانی مانند Uddeholm نیز به استفاده از آن اشاره میکنند. بااینحال، گزارش اولتراسونیک جای آنالیز شیمیایی، سختیسنجی یا ارزیابی قابلیت پولیش را نمیگیرد. هر کنترل به پرسش متفاوتی پاسخ میدهد. [۱]
آزمون اولتراسونیک فولاد قالبسازی؛ راهنمای بررسی گزارش UT
خواندن گزارش تست UT را از نام قطعه و روش آزمون شروع کنید، سپس سراغ نتیجه بروید. جدول زیر یک راهنمای بررسی است؛ جزئیات الزامی گزارش را استاندارد و دستورالعمل مورد توافق تعیین میکنند.
| بخش گزارش | چه چیزی بررسی شود؟ | ابهام احتمالی |
|---|---|---|
| هویت قطعه | شناسه قطعه، شماره ذوب، گرید و ابعاد | گزارش مربوط به بلوک دیگری باشد |
| مرجع آزمون | استاندارد، ویرایش و دستورالعمل | روش آزمون یا مبنای ارزیابی معلوم نباشد |
| دامنه بازرسی | سطوح ورود صوت، نواحی اسکن و استثناها | بخشی از حجم قابل بررسی نبوده باشد |
| تجهیزات و تنظیم | پراب، فرکانس، بلوک مرجع و حساسیت | دو گزارش با تنظیمات متفاوت مقایسه شوند |
| نشانههای ثبتشده | موقعیت، دامنه و روش اندازهگذاری | اندازه معادل با اندازه واقعی اشتباه شود |
| نتیجه و تأیید | معیار پذیرش، تاریخ و مسئول تأیید | واژه «قبول» بدون مبنای مشخص درج شود |
شماره ذوب بهتنهایی جای شناسه قطعه را نمیگیرد؛ چند بلوک میتوانند از یک ذوب باشند. اگر قطعه از بلوک بزرگتری بریده شده، ارتباط آن با قطعه مادر و گزارش اولیه باید قابلپیگیری باشد. تاریخ آزمون و ابعاد ثبتشده را نیز با مرحله تحویل تطبیق دهید.
پراب و کوپلنت چگونه در بازرسی نقش دارند؟
در روش متداول پالسیـبازتابی، پراب انرژی صوتی را وارد فولاد میکند و بازتابها دریافت میشوند. مرز قطعه و ناپیوستگیها میتوانند بازتاب ایجاد کنند؛ بنابراین هر قله روی نمایشگر، خودبهخود به معنی ترک نیست. تفسیر به هندسه قطعه و شرایط آزمون وابسته است. [۲]
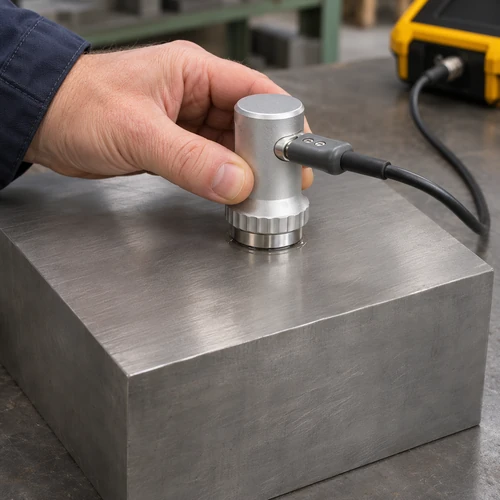
کوپلنت، معمولاً مایع یا ژلی است که فاصله هوایی بین پراب و سطح را کاهش میدهد. کیفیت تماس، وضعیت سطح و نوع پراب در دریافت سیگنال اهمیت دارند. در نمایش A-scan، محور افقی زمان یا فاصله متناظر با مسیر صوت و محور عمودی دامنه سیگنال را نشان میدهد. تبدیل مسیر صوت به عمق، به هندسه و زاویه ورود وابسته است. [۳]
پوشش اسکن را با سلامت تمام حجم یکی ندانید
برای ارزیابی پوشش اسکن اولتراسونیک، بدانید صوت از کدام سطوح و در چه جهتهایی وارد شده است. عبارت «بازرسی کامل» باید به محدوده مشخص، روش اجرا و محدودیتهای دسترسی متصل باشد. بررسی یک سطح، بدون توجه به روش و هندسه، اثبات نمیکند که همه ناپیوستگیهای احتمالی قابلتشخیص بودهاند.
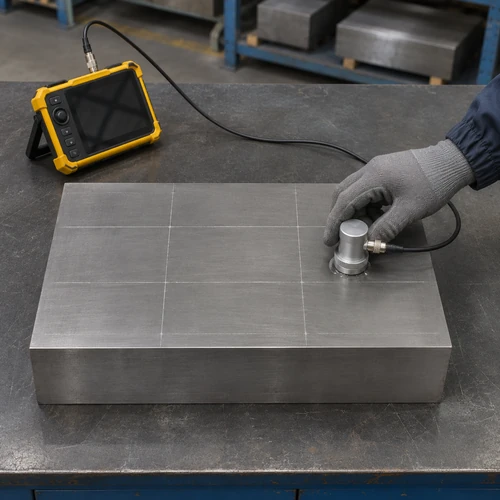
در سفارش حساس، نقشه سادهای از سطوح و نواحی موردنیاز تهیه کنید و استثناهای بازرسی را در گزارش بخواهید. حتی اعلام پوشش صددرصدی باید در چارچوب توان روش خوانده شود؛ جهت ناپیوستگی نسبت به پرتو بر قابلیت تشخیص و اندازهگذاری اثر دارد. [۲]
بلوک مرجع و تنظیم دستگاه چه تفاوتی با گواهی کالیبراسیون دارند؟
وجود گواهی معتبر دستگاه، جای تنظیم آزمون برای قطعه و پراب مشخص را نمیگیرد. تنظیم سرعت صوت و صفر برای محاسبه فاصله، با تنظیم حساسیت نسبت به بازتابنده مرجع و نیز گواهی کالیبراسیون دورهای دستگاه تفاوت دارد. این سه موضوع را در بررسی مدارک جداگانه دنبال کنید. [۴]
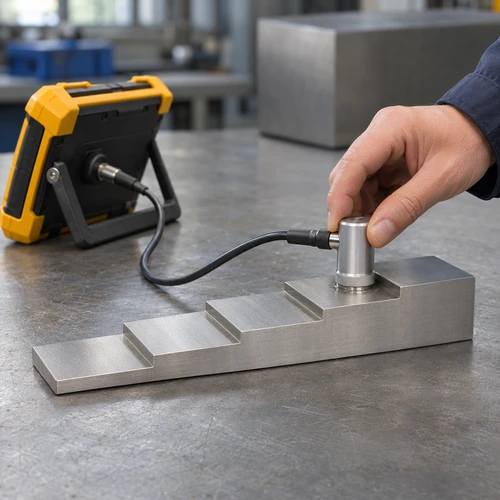
بلوک مرجع اولتراسونیک باید با هدف تنظیم و دستورالعمل آزمون تناسب داشته باشد. جنس، مسیرهای صوتی معلوم و مشخصات بازتابنده اهمیت دارند. بلوک پلکانی میتواند برای تنظیم فاصله استفاده شود؛ اما تصویر یا وجود آن، بهتنهایی تنظیم صحیح حساسیت برای عیبیابی بلوک قالب را ثابت نمیکند. [۴]
دامنه سیگنال و اندازه بازتابنده معادل را چگونه بخوانیم؟
در آزمون اولتراسونیک فولاد قالبسازی، دامنه بازتاب فقط تابع بزرگی ناپیوستگی نیست. فاصله، جهت، شکل بازتابنده، تضعیف صوت و شرایط تماس نیز اثر دارند. به همین دلیل، مقایسه دو قله بدون توجه به تنظیمات و مرجع، نتیجه قابلاعتمادی درباره اندازه عیب نمیدهد. [۲، ۵]
اگر گزارش از DGS/AVG و ERS استفاده کرده، «اندازه بازتابنده معادل» را با اندازه واقعی ترک یا حفره برابر نگیرید. این عدد، پاسخ صوتی را با بازتابنده مرجع مرتبط میکند. تعیین ارتباط آن با ناپیوستگی واقعی به ارزیابی فنی نیاز دارد؛ روش اندازهگذاری و موقعیت نشانه باید روشن باشند. [۵]
معیار پذیرش UT باید پیش از آزمون مشخص باشد
نوشتن شماره استاندارد بهتنهایی برای توافق کامل کافی نیست. برای نمونه، ASTM A388/A388M روش بازرسی اولتراسونیک قطعات فولادی فورجشده را پوشش میدهد و سطح کیفیت موردنیاز باید در سفارش مشخص شود. EN 10228-3 نیز دامنه مشخصی برای فورجهای فولادی فریتی یا مارتنزیتی دارد؛ این نامها را نباید خودکار به هر ورق یا بلوک تعمیم داد. [۶، ۷]
معیار پذیرش UT را با شکل محصول، کاربرد و مشخصات قرارداد هماهنگ کنید. کلاس، حدود مجاز و نحوه برخورد با نشانهها باید مطابق مرجع انتخابشده روشن باشند. عنوانهایی مانند «کلاس بالا» یا «UT سالم» بدون نام مرجع و جزئیات، امکان مقایسه دقیق نمیدهند.
معنای نتیجه «قبول»: نشانههای ارزیابیشده با معیار تعیینشده انطباق دارند. این نتیجه را به «نبود هر نوع عیب در تمام قطعه» یا «تضمین عمر قالب» تبدیل نکنید.
آزمون اولتراسونیک فولاد قالبسازی چه محدودیتهایی دارد؟
توان آزمون به ترکیب قطعه، تجهیزات و روش وابسته است. هنگام خواندن نتیجه، این محدودیتها را نیز بررسی کنید:
- جهت و شکل ناپیوستگی: بازتاب مناسب از یک جهت، الزاماً از جهت دیگر دریافت نمیشود. [۲]
- تفکیک نزدیک سطح: نوع پراب و پهنای باند بر توان جداسازی بازتابهای نزدیک سطح اثر دارند. [۸]
- نفوذ و تضعیف: افزایش فرکانس میتواند تفکیک را بهتر کند، اما معمولاً نفوذ را کاهش میدهد؛ یک فرکانس ثابت برای همه ضخامتها مناسب نیست. [۸]
- دسترسی و تماس: هندسه و امکان استقرار پراب میتوانند پوشش اسکن اولتراسونیک را محدود کنند؛ نواحی بررسینشده باید روشن باشند.
انتخاب روش تکمیلی باید بر اساس عیب موردنظر و محدودیت باقیمانده انجام شود. نبود نشانه قابلثبت، در محدوده حساسیت و پوشش همان آزمون معنا دارد.
پس از دریافت گزارش، چه تصمیمی بگیریم؟
برای بررسی گزارش تست UT، سه پرسش را پاسخ دهید: آیا مدرک به همین قطعه مربوط است؟ آیا محدوده موردنیاز بررسی شده؟ آیا نتیجه با معیار توافقشده ارزیابی شده است؟ اگر یکی نامشخص است، پیش از شروع ماشینکاری پرهزینه، توضیح یا تکمیل گزارش را بخواهید.
گرید بهتنهایی کیفیت اولتراسونیک یک محموله را تعیین نمیکند. مثلاً هنگام سفارش فولاد 1.2311 برای ساخت قالب، مشخصات گزارش و سطح بازرسی موردنیاز را جداگانه تعیین کنید. برای سایر کنترلهای خرید نیز چکلیست خرید فولاد ابزاری را ببینید.
برای استعلام متریال قالب: هنگام بررسی گزینههای فولاد قالب پلاستیک، گرید، ابعاد، حالت تحویل و الزام گزارش UT را اعلام کنید. امکان ارائه مدرک مربوط به بار، مرجع آزمون و شرایط انجام بازرسی باید پیش از تأیید سفارش بررسی شود.
پرسشهای متداول
آیا نتیجه قبول در UT یعنی فولاد کاملاً بیعیب است؟
خیر. نتیجه به محدوده، حساسیت، روش و معیار پذیرش مربوط است. عیوب خارج از توان روش یا نواحی خارج از پوشش را نمیتوان با این نتیجه منتفی دانست.
آیا اندازه معادل، اندازه واقعی ترک است؟
خیر. در روشهایی مانند DGS، اندازه معادل به پاسخ صوتی بازتابنده مرجع مربوط است. برای نتیجهگیری درباره ابعاد واقعی ناپیوستگی، ارزیابی و روش اندازهگذاری مناسب لازم است.
آیا گواهی کالیبراسیون دستگاه برای معتبر بودن گزارش کافی است؟
خیر. تنظیم آزمون برای جنس، پراب و مسیر صوتی موردنظر و نیز تعیین حساسیت مرجع باید جداگانه بررسی شوند. گواهی دستگاه جای این تنظیمها را نمیگیرد.