زنگزدگی استیل 420 پس از سختکاری میتواند به وضعیت سطح، آلودگی آهنی، چرخه عملیات حرارتی یا محیط تماس مربوط باشد. دیدن لکه پس از خروج از کوره، بهتنهایی خرابی متریال یا اشتباه در سختکاری را ثابت نمیکند. در این راهنمای مهندسی فولاد ابزار البرز، مسیر بررسی را از ثبت نشانهها تا انتخاب روش اصلاح سطح دنبال میکنیم.
این استیل مارتنزیتی برای ترکیب سختی و مقاومت به خوردگی انتخاب میشود؛ اما «ضدزنگ» به معنی مصونیت در هر محیط نیست. برای تشخیص، باید گرید دقیق، وضعیت قطعه و شرایط بروز لکه را کنار هم قرار داد. [۱]
بررسی زنگزدگی استیل 420 را از کجا شروع کنیم؟
پیش از پاککردن لکهها، از محل و گستردگی آنها عکس بگیرید و زمان مشاهده را بنویسید. جدول زیر برای تعیین مرحله بعد است؛ تشخیص نهایی به شواهد بیشتری نیاز دارد.
| نشانه | موضوع بررسی | اطلاعات موردنیاز |
|---|---|---|
| لکه پس از سنگزنی | آلودگی ابزار و مواد ساینده | سابقه مصرف سنگ و تماس با فولاد کربنی |
| پوسته یا تغییر رنگ پس از کوره | اکسید حرارتی و آمادهسازی سطح | وضعیت سطح پیش و پس از عملیات |
| لکه پس از شستوشو | شوینده، آبکشی و خشککردن | ترکیب شوینده و کیفیت آب |
| حفره یا خوردگی موضعی | آسیب سطح و محیط تماس | بررسی عمق عیب و مواد در تماس |
| بازگشت لکه پس از پاککردن | باقیماندن عامل ایجادکننده | سوابق اصلاح و شرایط نگهداری |
نقش سختکاری در زنگزدگی استیل 420 چیست؟
سختکاری صحیح بخشی از دستیابی به خواص موردنظر این خانواده است. بااینحال، دما، زمان، سردکردن و تمپر بر ساختار و خواص اثر میگذارند. همچنین اکسید حاصل از عملیات حرارتی باید در برنامه آمادهسازی سطح دیده شود. بنابراین بررسی زنگزدگی استیل 420 به گزارش کوره و وضعیت پرداخت نهایی نیاز دارد. [۲]
تمپر میتواند با تغییر توزیع کاربیدهای کروم، رفتار خوردگی را تغییر دهد. پژوهش روی یک ترکیب مشخص از این خانواده نیز تفاوت رفتار خوردگی پس از تمپرهای مختلف را نشان داده است؛ نتیجه آن را نباید به نسخه یکسان عملیات حرارتی برای تمام محصولات تبدیل کرد. [۳]
نام عمومی 420 برای انتخاب چرخه کافی نیست. شناسههایی مانند 1.4021 / X20Cr13، استاندارد محصول و گواهی بار را تطبیق دهید؛ دستور یک نوع پرکربنتر ممکن است مناسب قطعه شما نباشد. برای مشخصات سفارش، صفحه فولاد 1.4021، استیل 420 را ببینید. [۴]
لکه زنگ میتواند از آهن منتقلشده به سطح باشد
ذرات ابزار، گرد کارگاه یا تماس با تجهیزات آلوده میتوانند آهن خارجی را روی استیل باقی بگذارند. در بعضی موارد، لکه حاصل زنگزدن همین ذرات است؛ در شرایط دیگر، محل آلودگی میتواند شروع خوردگی خود قطعه باشد. صرف مشاهده رنگ قهوهای این دو وضعیت را از هم جدا نمیکند. [۵]
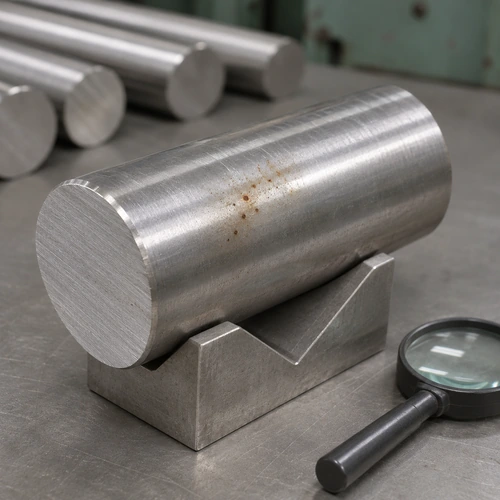
در بررسی زنگزدگی استیل 420، مسیر تماس قطعه با ابزار، میز، فیکسچر و مواد ساینده را برای شناسایی احتمال آلودگی آهنی سطح استیل ثبت کنید. اگر لکه فقط پس از یک مرحله ساخت ظاهر شده، نمونه پیش از همان مرحله را هم مقایسه کنید. این مقایسه یک سرنخ است و جای آزمون مناسب را نمیگیرد.
پرداخت سطح باید قابل ارزیابی باشد
در بررسی زنگزدگی استیل 420، براقبودن نشانه سلامت کامل سطح نیست. خراش، بقایای اکسید و آلودگی ناشی از ابزار باید جداگانه بررسی شوند. مواد سایندهای که قبلاً برای فولاد کربنی استفاده شدهاند میتوانند آلودگی منتقل کنند؛ همچنین گرمشدن بیش از حد هنگام سنگزنی ممکن است دوباره رنگ حرارتی ایجاد کند. [۶]
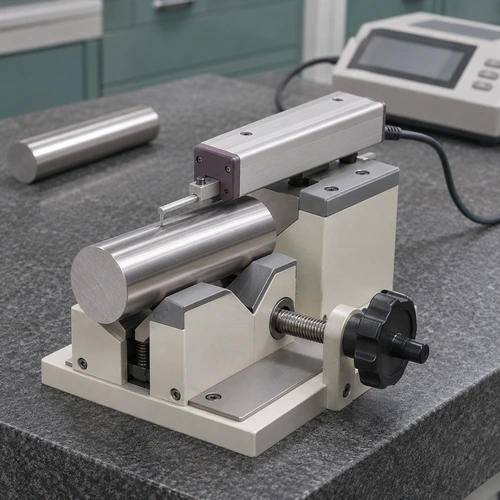
در کنترل پرداخت سطح استیل 420، معیار نقشه را با اندازهگیری قابلتکرار دنبال کنید. پارامتر زبری، جهت حرکت پراب، طول ارزیابی و تنظیمات دستگاه باید مشخص باشند. برای نمونه گرد، نگهدارنده مناسب به استقرار قطعه کمک میکند. یک عدد زبری بدون شرایط اندازهگیری، برای مقایسه دو گزارش کافی نیست. [۷]
تمیزکاری، پوستهبرداری و پسیواسیون چه تفاوتی دارند؟
این مراحل هدفهای متفاوت دارند. چربی و بقایای سیال ماشینکاری باید پیش از تیمار شیمیایی حذف شوند. اکسیدهای حرارتی ممکن است به روش کنترلشده مکانیکی یا شیمیایی نیاز داشته باشند. پسیواسیون استیل 420 برای بهبود وضعیت سطح تمیز و حذف آلودگیهای مناسب این فرایند مطرح میشود؛ جای حذف پوسته ضخیم را نمیگیرد. [۵، ۸]
دستمال یا برس مناسب میتواند در تمیزکاری اولیه کاربرد داشته باشد؛ اما کشیدن برس، بهتنهایی اثبات حذف لایه کمکروم زیر اکسید یا تکمیل پسیواسیون نیست. انتخاب روش باید با نوع آلودگی، جنس قطعه و الزامات سطح هماهنگ باشد. [۶]
پیش از انتخاب حمام: گرید دقیق، وضعیت عملیات حرارتی و معیار پذیرش را مشخص کنید. محلول نامناسب یا آلوده میتواند به سطح حمله کند؛ یک دستور عمومی برای همه استیلها معتبر نیست. [۸]
در سفارش فرایند، روش آمادهسازی، کنترل محلول، آبکشی، خشککردن و آزمون پذیرش را مکتوب کنید. پسیواسیون، ساختار نامناسب ناشی از عملیات حرارتی را اصلاح نمیکند و برای هر قطعه نیز الزام خودکار نیست؛ نیاز آن باید با شرایط ساخت و مصرف تعیین شود. [۶، ۸]
سختیسنجی چه کمکی به بررسی میکند؟
یکی از مراحل بررسی زنگزدگی استیل 420، کنترل خواص مکانیکی قطعه است. گزارش سختکاری استیل 420 را با سختی هدف و مشخصات قطعه مقایسه کنید. سختیسنجی میتواند بخشی از کنترل خواص باشد، ولی عدد مناسب سختی، تمیزی سطح یا مقاومت خوردگی را تأیید نمیکند. این موارد به معیارهای مستقل نیاز دارند.
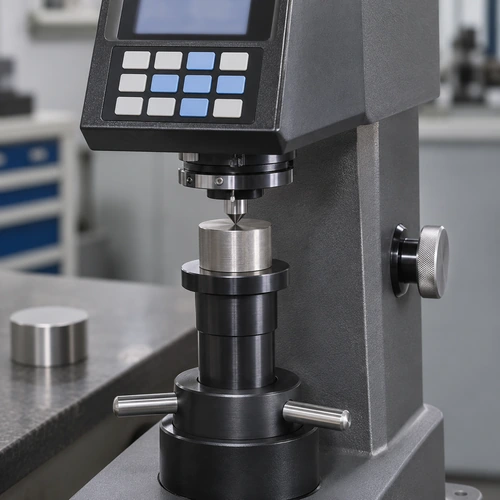
در آزمون راکول، آمادهسازی سطح، تکیهگاه پایدار، مقیاس آزمون و انتخاب محل فرورفتگی بر اعتبار نتیجه اثر دارند. گزارش باید به نمونه و روش مشخص متصل باشد. برای تأیید اصلاح خوردگی، روش آزمون و حدود پذیرش جداگانه و متناسب با کاربرد تعیین شوند. [۱، ۹]
پیشگیری از زنگزدگی استیل 420 در ساخت و نگهداری
در پیشگیری از زنگزدگی استیل 420، فقط مرحله آخر را نبینید. چربی باقیمانده پیش از کوره میتواند اکسیداسیون اضافی ایجاد کند و بسته به شرایط عملیات، وضعیت سطح را تغییر دهد. پس از ساخت نیز رطوبت، رسوبات، مواد شیمیایی و کیفیت شستوشو باید بررسی شوند. [۱، ۵]
- گواهی متریال، شماره ذوب و سوابق فرایند را با شناسه قطعه نگه دارید.
- تمیزی ابزار، مواد ساینده و سطوح تماس را در برنامه تولید کنترل کنید.
- برای سطح نهایی، روش بازرسی و حدود پذیرش قابلاندازهگیری بنویسید.
- شرایط آبکشی، خشککردن و بستهبندی را در تحویل قطعه مشخص کنید.
اگر خوردگی با وجود اصلاح فرایند برمیگردد، تناسب گرید با محیط مصرف را دوباره ارزیابی کنید. برای شناخت کلی خانوادهها، مقاله انواع فولاد ضدزنگ و کاربرد صنعتی آنها نقطه شروع مناسبی است.
برای انتخاب متریال متناسب با قطعه: شرایط تماس، گرید نقشه، حالت تحویل و نیاز به عملیات حرارتی را مشخص کنید. در بررسی گزینههای فولاد ضد زنگ ، این اطلاعات را همراه ابعاد و مدارک موردنیاز اعلام کنید تا پیشنهاد تأمین با خواسته فنی شما تطبیق داده شود.
پرسشهای متداول
آیا زنگزدگی استیل 420 یعنی جنس قطعه اشتباه است؟
خیر. ابتدا گواهی بار و ردیابی بررسی شود؛ سپس آلودگی سطح، فرایند ساخت و محیط تماس ارزیابی شوند. ظاهر لکه برای تعیین گرید کافی نیست.
آیا پولیش یا پسیواسیون همیشه مشکل را حل میکند؟
نتیجه به علت وابسته است. حذف ظاهر لکه بدون اصلاح عامل ایجادکننده، تضمین ماندگاری نیست. پسیواسیون هم جای اصلاح انتخاب گرید یا عملیات حرارتی را نمیگیرد.
برای همه قطعات 420 یک سختی و زبری مشخص کافی است؟
خیر. گرید دقیق، عملکرد قطعه و نقشه تعیینکنندهاند. سختی و زبری باید با روش مشخص کنترل شوند؛ هیچکدام بهتنهایی معیار کامل پذیرش خوردگی نیستند.